7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-11-10 16:27:36
点击:19
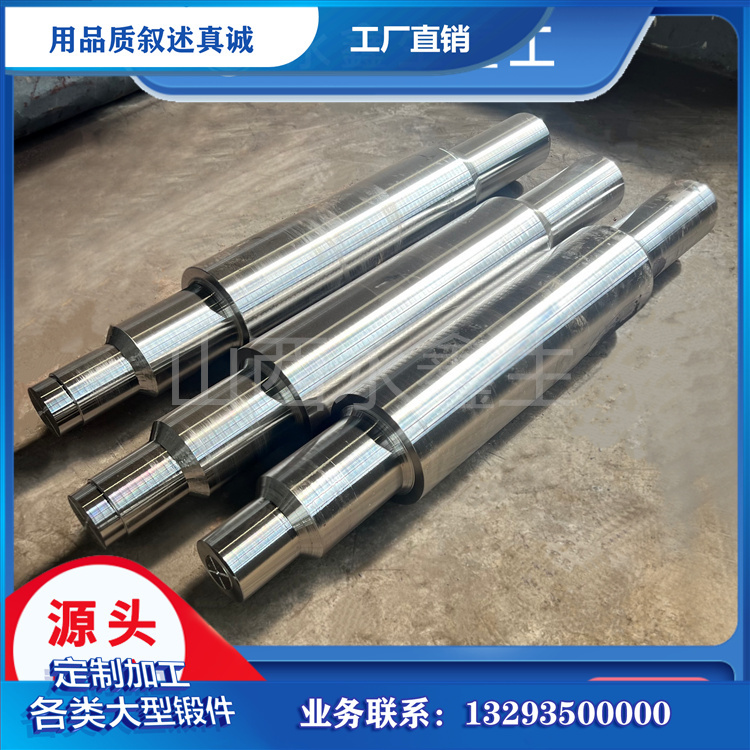
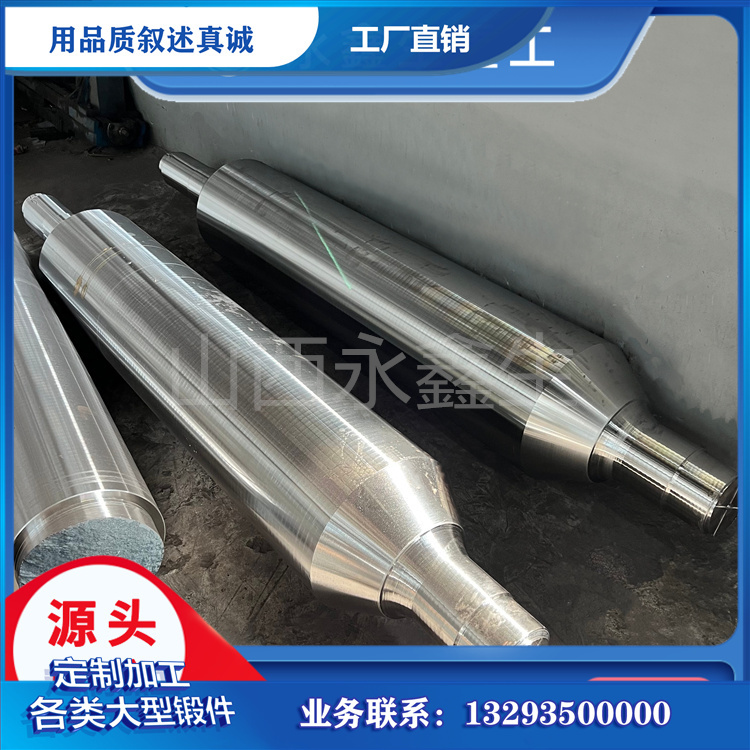
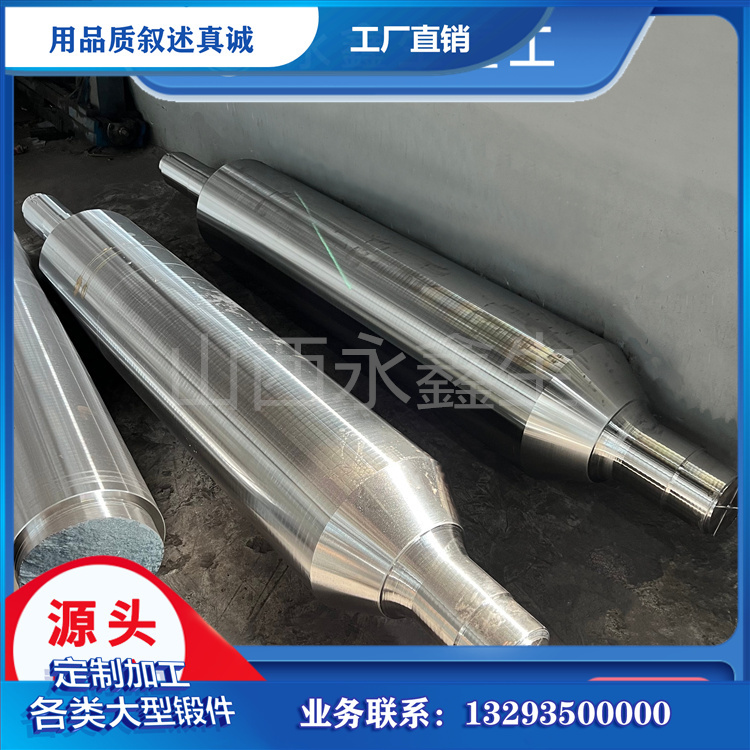
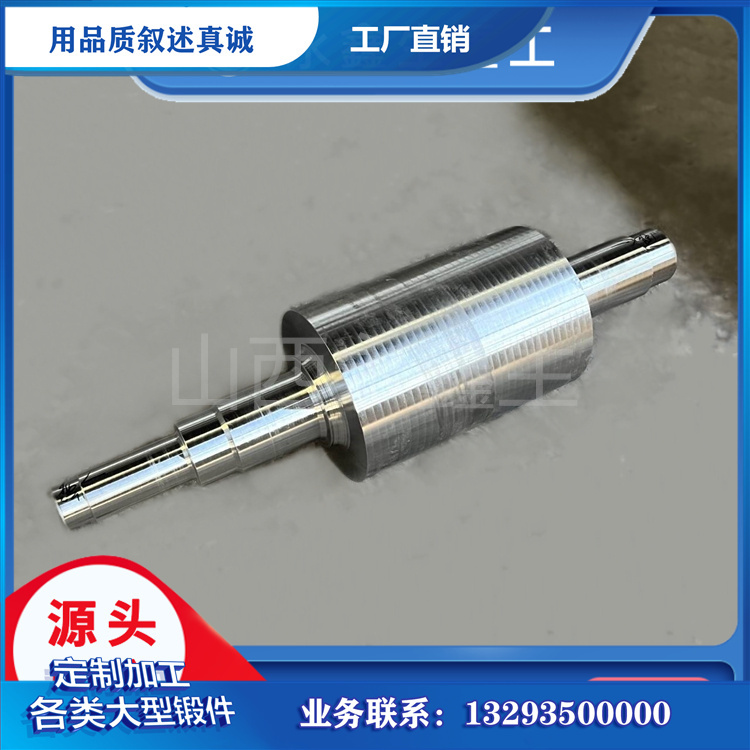
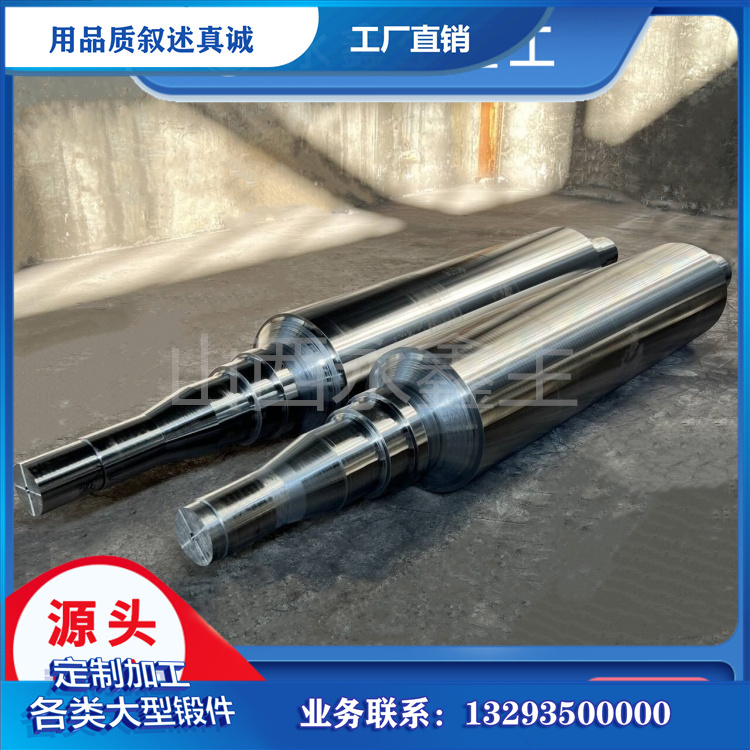
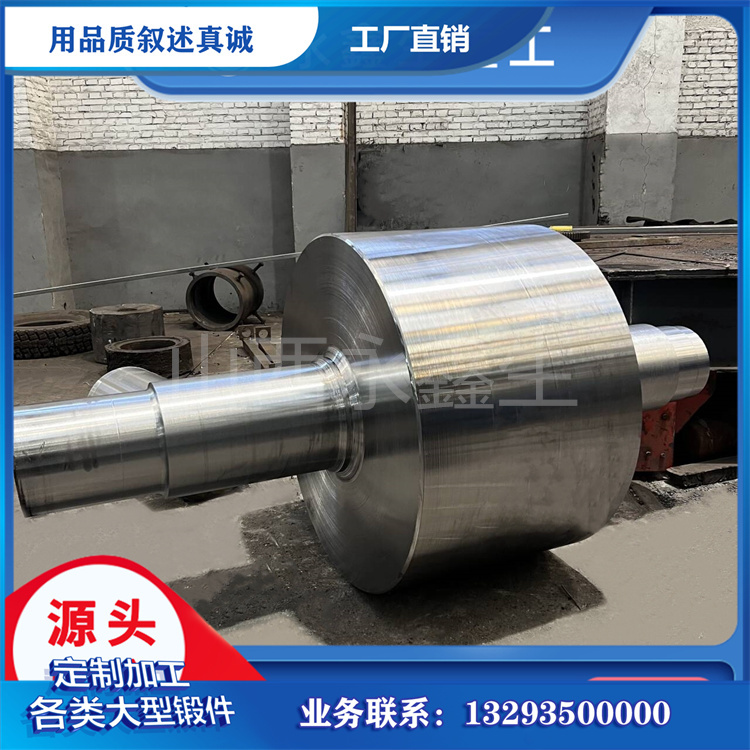
回转窑托轮轴是煅烧生产线支撑系统当中的核心回转锻件,托轮通过托轮轴实现旋转,承担窑体、物料、耐火衬里带来的巨大静载荷,在窑体持续转动过程中,轴体同时承受交变弯曲应力、接触传递的剪切应力。窑体运转时存在偏载、轴向窜动、温度传导带来的热应力叠加,载荷状态复杂且常年连续运行。一体锻造成型的托轮轴,内部组织致密,金属纤维流线连续,相比铸制构件,在长期循环载荷作用下具备更好的抗疲劳性能,适配水泥、冶金、石灰行业高温重载连续作业工况。一旦轴体内部存在疏松、夹杂、折叠等缺陷,在持续交变载荷作用下损伤逐步扩展,会造成托轮部位振动加剧,严重时影响整条煅烧生产线运行。
材质选型依据回转窑规格、承载吨位、运行环境温度确定。常规中小型回转窑托轮轴多选用 42CrMo;大吨位重载回转窑,一般选用 20CrMnMo、34CrNiMo6 合金钢材。这类合金材料淬透性良好,兼顾强度、塑性与冲击韧性,能够在大截面条件下保持稳定力学性能,对热交变载荷有较好适应能力。原材料采用精炼钢锭,冶炼环节控制硫、磷有害杂质,降低钢液内气体与非金属夹杂物,减少铸态缩孔、成分偏析等原生缺陷。钢锭下料后进行表面清理与初步探伤筛查,提前剔除存在明显隐患的坯料。山西永鑫生重工针对回转窑托轮轴这类重载长轴锻件,在钢锭预处理阶段提升探伤抽检比例,从源头降低缺陷流入锻造工序的概率。
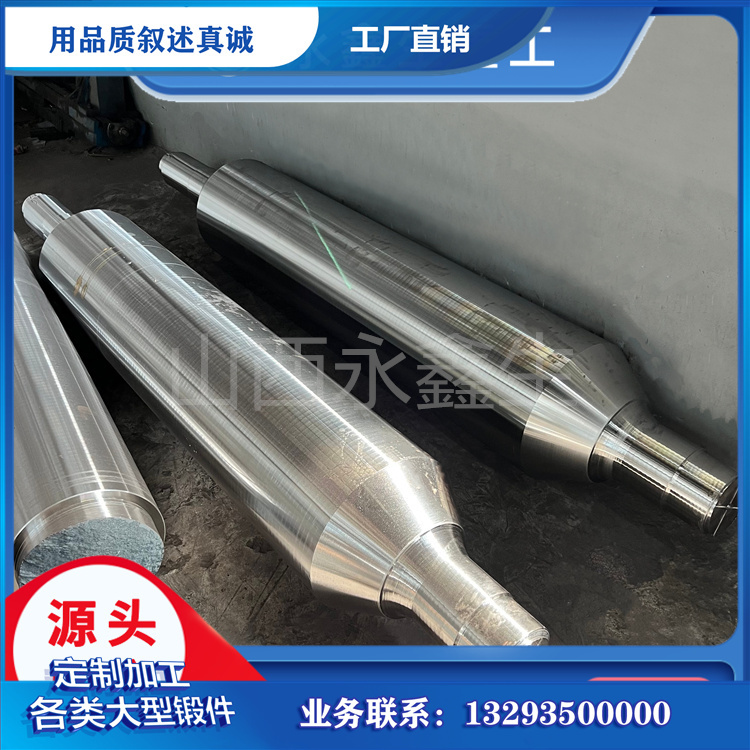
锻造采用自由锻成型工艺,工序包含多道镦粗、轴向拔长、分段压痕、台阶整形。多次镦粗用于压实钢锭心部,打碎粗大铸态晶粒,改善心部疏松缺陷;拔长工序沿轴向延伸坯料,按结构锻出两端轴头、中间轴颈、过渡台阶等结构。锻造比结合托轮轴最大截面合理设定,保证截面充分锻透,引导金属流线沿着主轴轴向连贯分布,在轴肩、台阶过渡区域平缓过渡,减少流线切断、褶皱与堆积。长坯料导热速度慢,加热采用阶梯升温,低温区间缓慢预热,缩小坯料表里温差,降低热应力开裂风险;严格管控始锻、终锻温度区间,避免晶粒异常长大或是低温变形产生内部微裂纹。锻件成型之后送入缓冷坑分级降温,缓慢释放锻造残余应力,降低后续热处理、机加工阶段发生弯曲形变的风险。
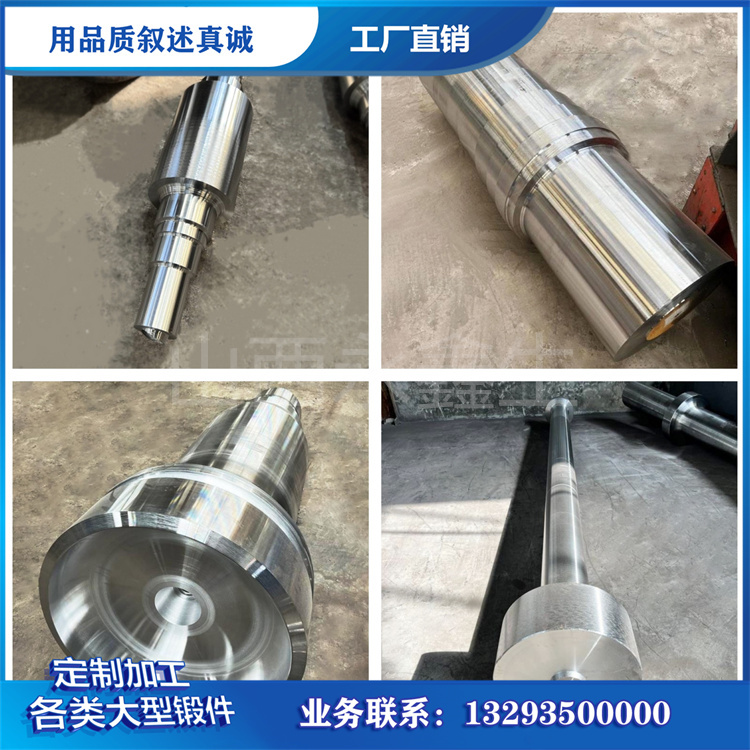
热处理主流方案为调质处理,加热至奥氏体化温度充分保温,依据材质与截面尺寸匹配冷却方式,之后开展高温回火,得到回火索氏体组织,平衡强度、塑性与冲击韧性。长轴锻件自重较大,热处理装炉支撑方案需要合理布置,规避自重引发的弯曲变形。与托轮装配的轴颈工作面有耐磨需求时,调质完成后可配套表面淬火强化处理。热处理结束后,在轴身多个截面开展硬度检测,截取力学试样测试各项性能指标,同步实施无损检测。超声波探伤覆盖轴身整体截面,排查埋藏型体积缺陷;磁粉探伤重点覆盖轴肩圆角、轴颈、键槽根部等应力集中位置。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码