7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-11-10 16:20:30
点击:14
锻压机油缸锻件是锻压装备液压动力单元当中的核心承压构件,油缸依靠内部高压介质传递载荷,带动滑块完成锻压成型作业。运行阶段,锻件持续承受内压、轴向拉力、径向挤压以及频繁的冲击载荷,压力波动幅度大,载荷循环次数多,一旦筒体、缸底、法兰位置出现内部缺陷,容易引发渗漏、筒体形变甚至结构失效,因此锻件在组织致密性、壁厚均匀性、抗疲劳性能上有着严苛的控制标准。一体锻造成型的油缸锻件,区别于焊接筒体,不存在焊缝带来的性能突变区域,更适配锻压机长期连续重载的工况。
材质选型依照油缸额定压力、筒体壁厚、冲击频次确定。常规中等压力等级锻压机油缸多选用 27SiMn、40Cr;高压、大壁厚、冲击载荷集中的工况,普遍选用 35CrMo、42CrMo;压力更高、截面尺寸偏大的机型,会选用 34CrNiMo6,依靠合金组分提升淬透性,保障厚壁从表层到内侧力学性能趋于稳定。原材料采用精炼钢锭,冶炼环节控制硫、磷有害杂质,降低气体与非金属夹杂物水平,减少缩孔、偏析等原生缺陷。坯料入厂之后开展光谱复检与外观筛查,提前剔除存在明显内部隐患的坯料。山西永鑫生重工针对锻压机油缸这类承压锻件,在钢锭预处理阶段增加超声初检,降低缺陷流入锻造工序的概率。
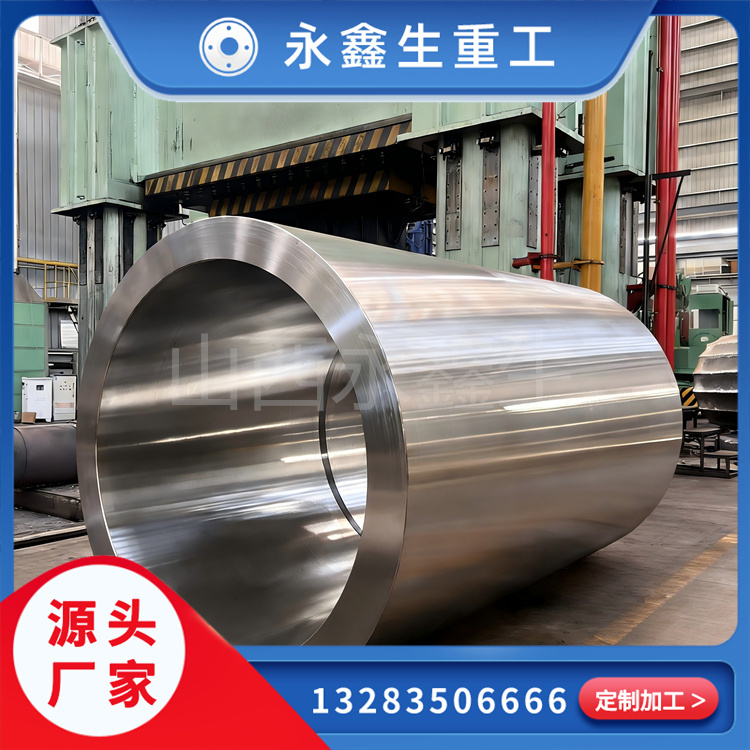
锻造成型采用自由锻组合工序,流程包含多次镦粗、冲孔、芯轴拔长、扩孔、整形。多次镦粗用于充分压实钢锭心部,打碎粗大铸态晶粒,改善心部疏松;冲孔打通内孔,再借助芯轴支撑完成拔长与扩孔,调控筒体长度、内外径与壁厚。锻造比结合筒体截面、壁厚配比设定,保证整个壁厚区间充分锻透,引导金属流线沿着筒壁轴向、周向连续延展,在缸底、法兰过渡区域平滑过渡,减少流线切断、褶皱与堆积。加热过程采用阶梯升温,控制升温速率,降低坯料内外温差,规避热应力开裂;严格守住始锻与终锻温度区间,防止晶粒过度粗化或是低温变形产生微裂纹。锻件成型后送入缓冷坑分级降温,逐步释放锻造残余应力,降低后续热处理、深孔加工阶段形变风险。
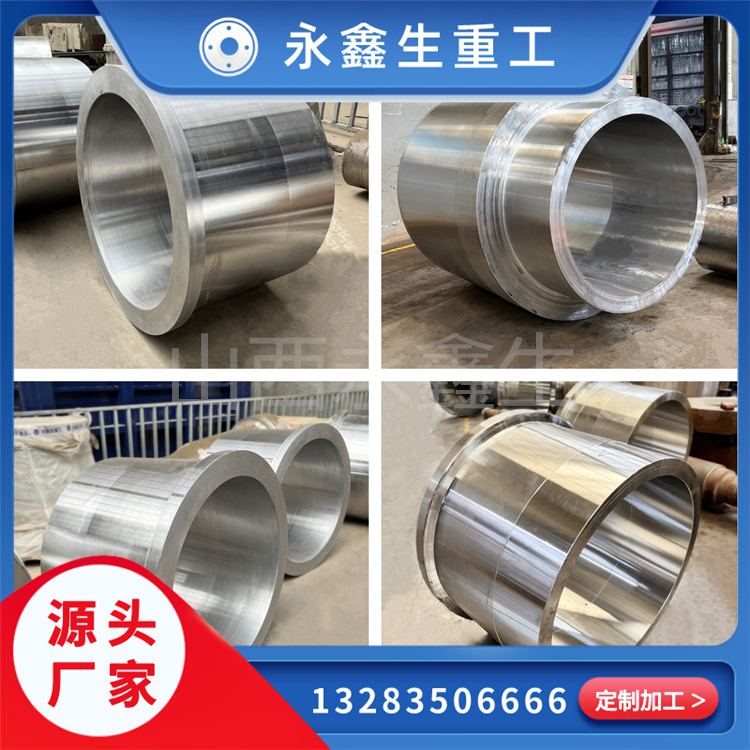
热处理以调质处理作为主流方案,加热至奥氏体化温度充分保温,依据材质与壁厚选择冷却方式,之后高温回火,获得回火索氏体组织,兼顾强度、塑性与冲击韧性。厚壁筒体内外壁换热条件不同,热处理阶段控制升、冷却节奏,缩小内外硬度梯度。对于密封沟槽、内壁工作面有耐磨需求的锻件,可在调质完成之后增加氮化或者感应表面强化。热处理结束后开展多截面硬度检测、力学试样截取,同时实施无损检测,超声波探伤排查筒体壁厚内部、缸底法兰位置的体积型缺陷,磁粉探伤重点覆盖过渡圆角、密封台阶等应力集中区域。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码