7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-20 10:30:13
点击:28
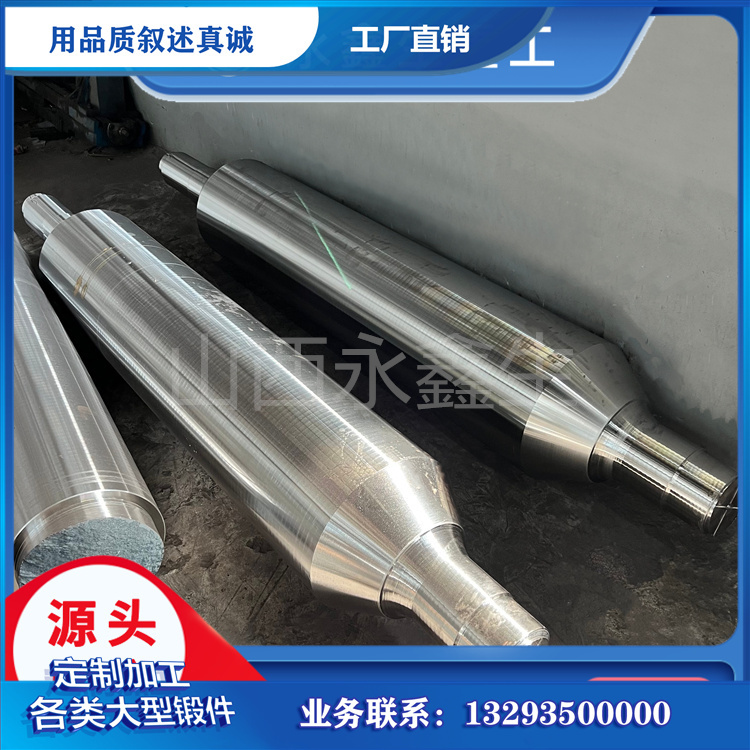
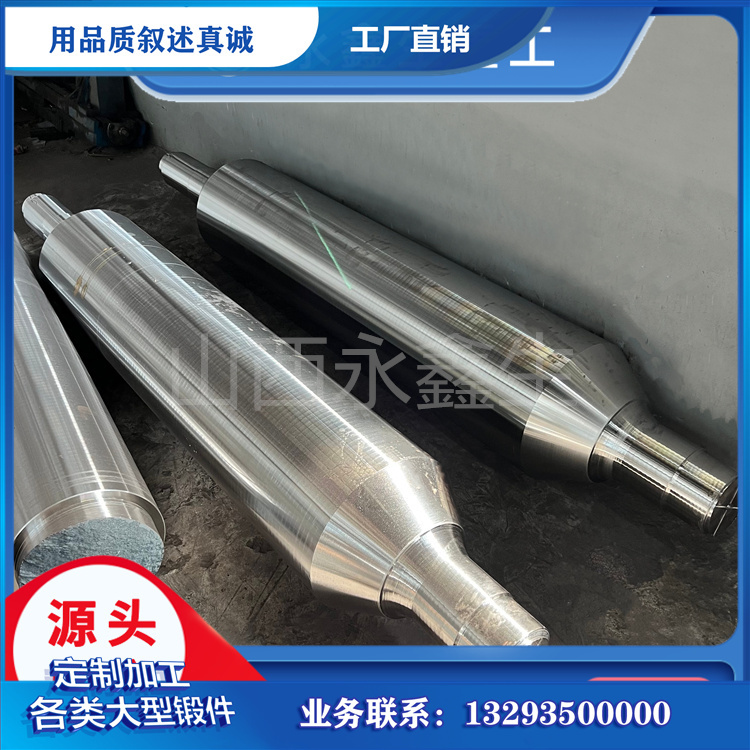
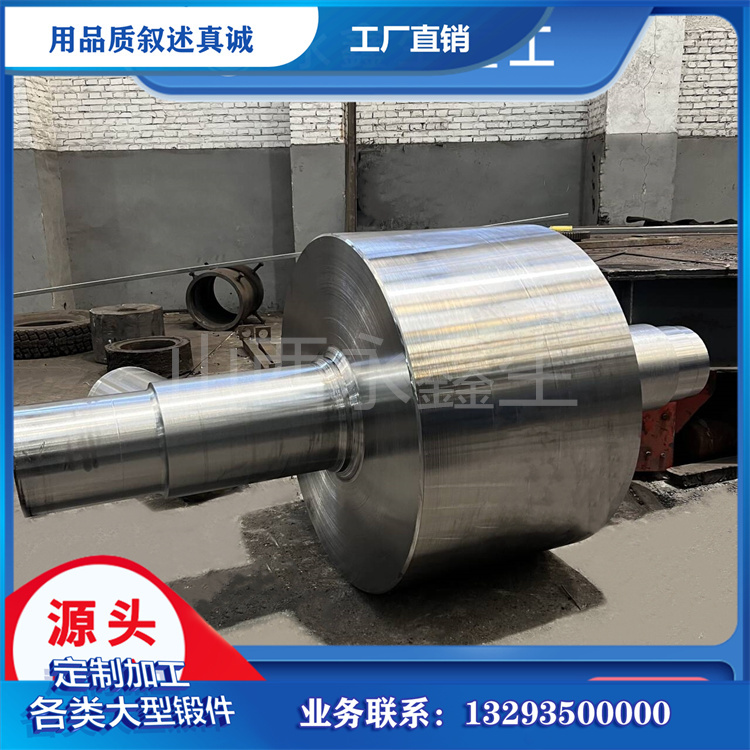
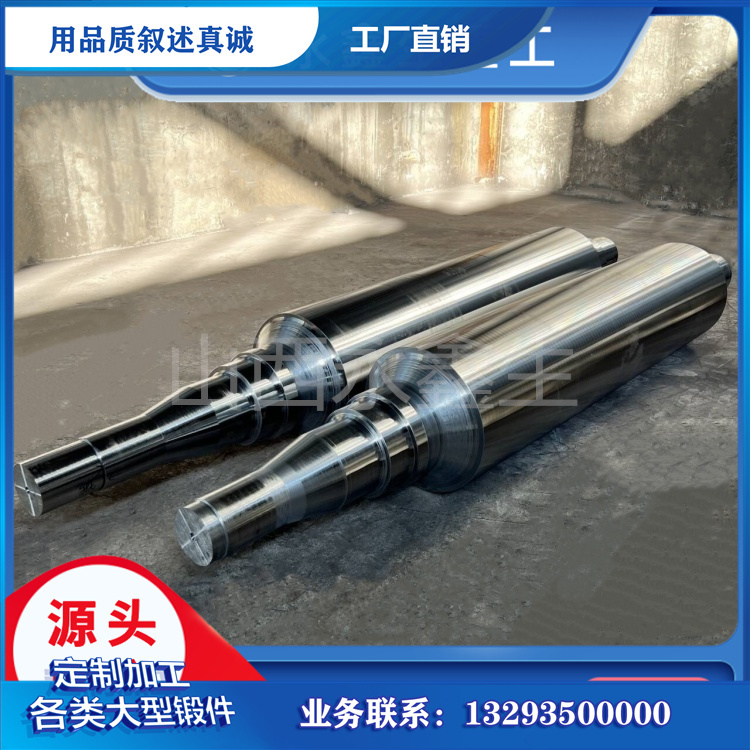
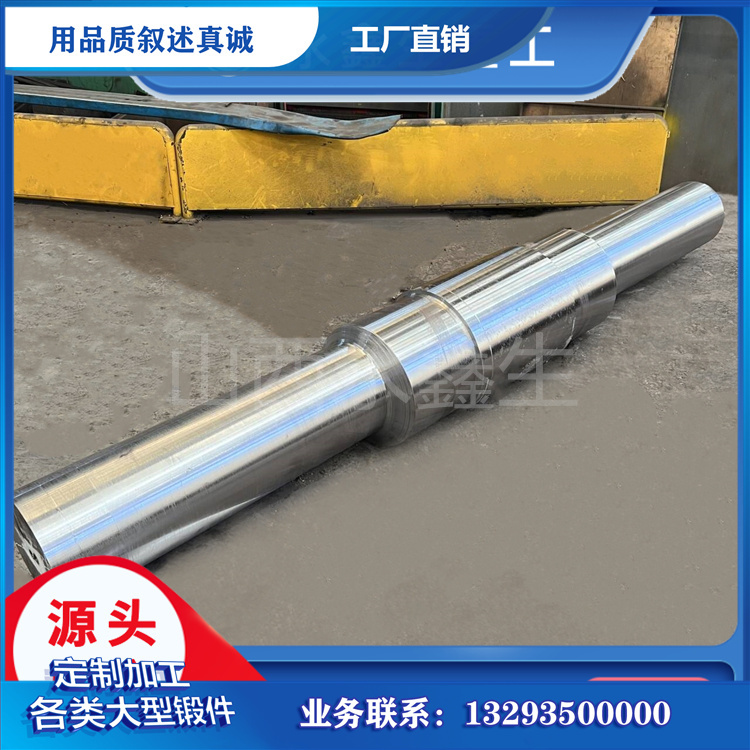
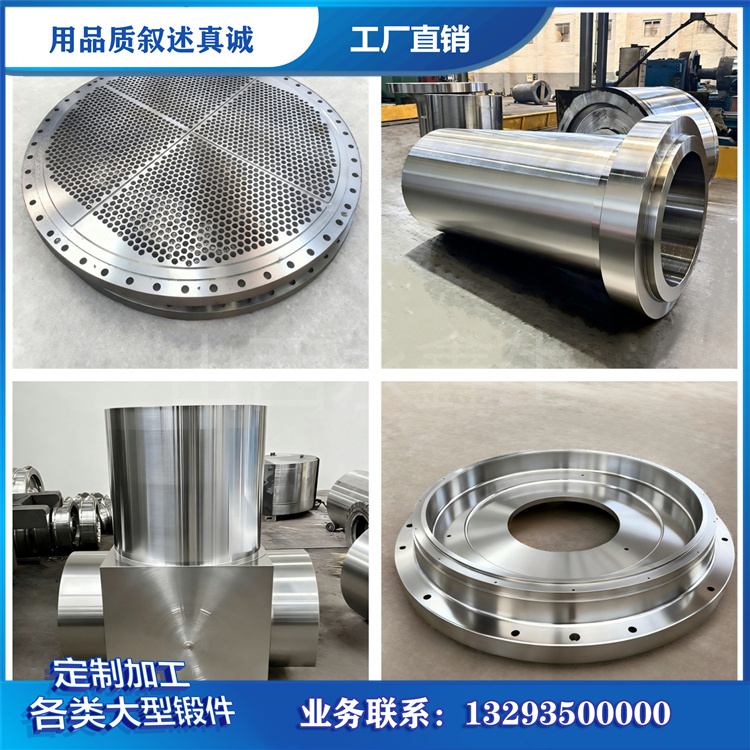
压力筒锻件是液压系统、深海装备、化工设备等领域广泛使用的承压筒形构件,用于容纳高压介质、承受内外压力载荷。液压油缸缸筒、蓄能器壳体、深海探测设备耐压筒体、反应器筒体,都属于压力筒锻件的典型应用范围。这类构件长期处于反复加压、卸压的工况之中,内部压力周期性变化,筒壁承受交变应力,同时可能面临介质腐蚀、温度波动等环境影响,因此对材料组织、力学性能、表面质量的要求,高于一般结构锻件。
锻造成型是压力筒获得可靠承压能力的重要途径。与铸件相比,锻造能够打碎钢锭内部粗大的铸态组织,压实疏松、缩孔、气孔等原生缺陷;与卷板焊接成型相比,锻件没有焊缝区域,避免了焊接热影响区组织性能下降、焊接残余应力集中等问题。锻造变形过程中,金属流线沿着筒体轮廓方向连续分布,筒壁各处组织均匀致密,强度、塑性、韧性指标匹配合理,更能适应高压循环载荷的服役环境。
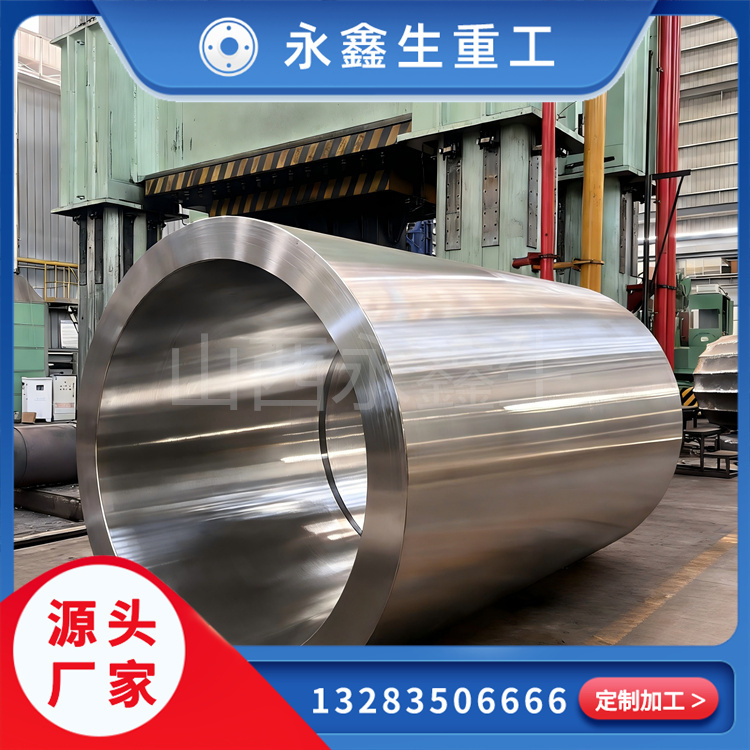
压力筒锻件的制造包含选材、加热、锻造、热处理、机械加工、检验等多道环节,每一道环节都影响成品构件的整体质量。原材料通常选用经过炉外精炼、真空脱气处理的优质钢锭,控制钢中氢、氧含量以及硫、磷等有害元素水平,降低内部夹杂物等级。坯料入厂后核对炉号、完成成分复验,切除钢锭冒口、水口区域,再进入加热工序。锻造过程根据筒体尺寸采用镦粗、拔长、空心件扩孔等成型方式,控制加热温度、变形量、终锻温度等参数,保障变形充分均匀。锻后毛坯缓冷、热处理调整组织性能,机械加工成型筒口、法兰、内孔等部位,检验合格后交付。山西永鑫生重工在压力筒锻件生产中,配备大型油压机和配套工装,能够覆盖不同规格筒体锻件的成型需求,对每一支锻件建立从钢锭到成品的工艺记录与质量档案。
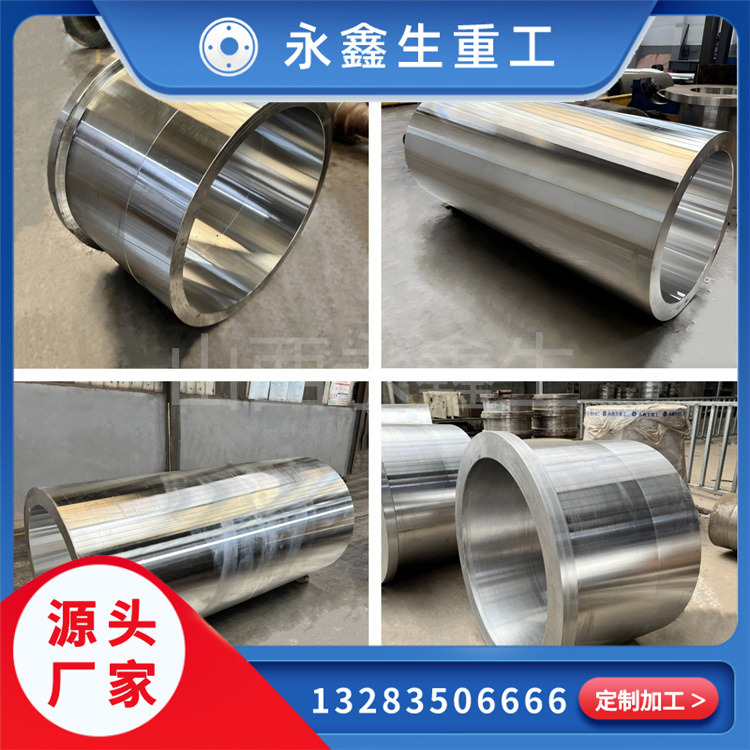
压力筒锻件的承载能力来自材料性能与结构设计的共同配合。筒壁厚度、筒体长度、开口形式不同,受力状态存在差异,需要结合图纸要求确定材质和制造方案。对于高压往复加载的筒体,材料的疲劳性能尤为关键,锻造组织的均匀性、内部缺陷的控制水平,直接影响疲劳寿命表现。热处理环节通过淬火、回火工艺调整材料组织,获得强度与韧性的合理平衡,兼顾抗变形能力与抗断裂能力。机械加工阶段控制筒口、法兰密封面的尺寸与表面状态,保障与端盖、管路的密封配合,防止高压介质泄漏。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码