7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-12 14:58:31
点击:13
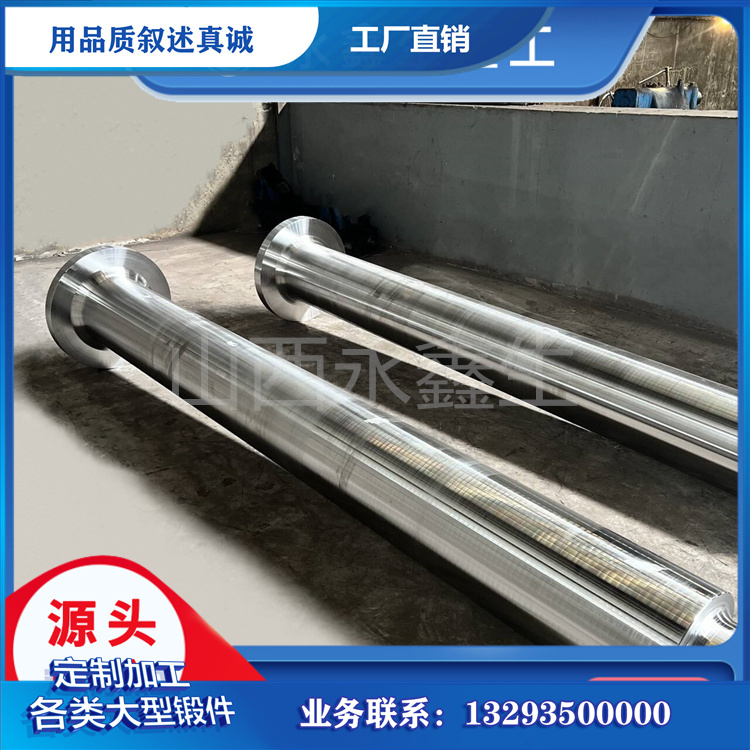
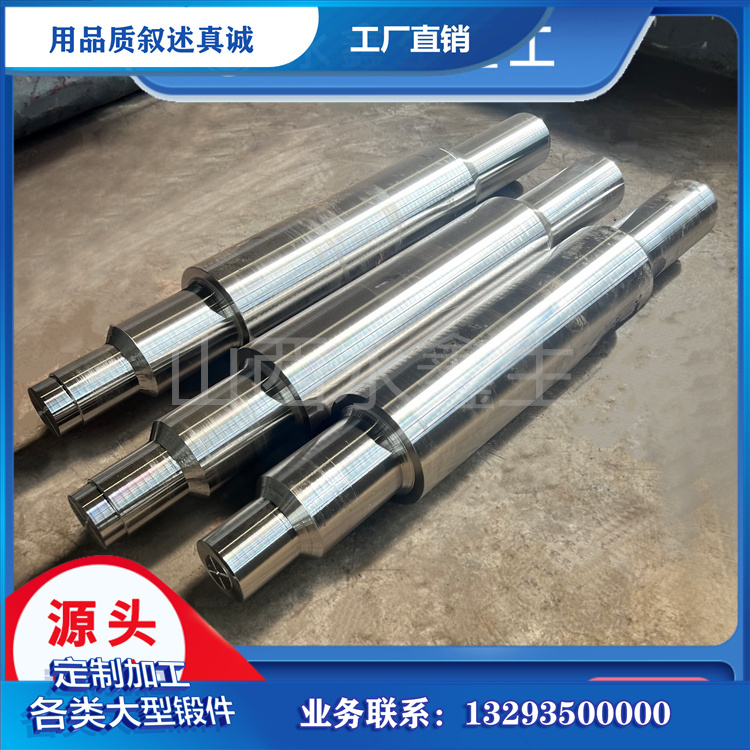
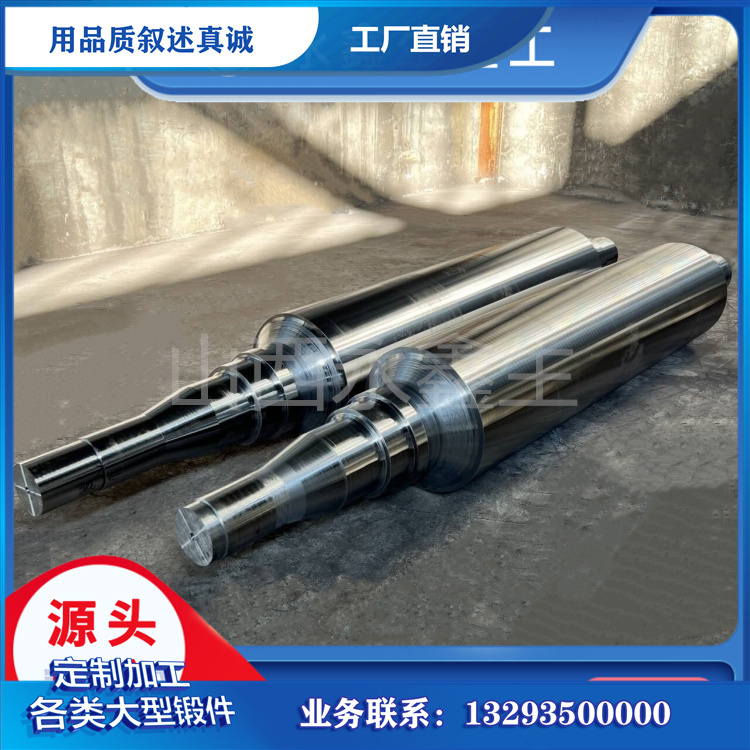
钢包是冶金生产中转运熔融钢水的核心设备,耳轴作为钢包起吊与支撑受力部件,承担钢包自重、钢水重量带来的静态载荷,在吊运、倾包作业过程中,还持续承受交变弯曲载荷与冲击作用。钢包耳轴锻件依靠锻造形成致密金属基体,锻件内部组织、力学性能,直接影响钢包吊运环节的安全稳定性。山西永鑫生重工可生产不同规格钢包耳轴锻件毛坯,围绕锻件金相组织、内部缺陷管控开展标准化生产,满足冶金重载工况对锻件的使用要求。
钢包耳轴属于长轴类重载锻件,锻造过程将钢坯加热至规定温度区间,通过镦粗、拔长等多道塑性变形工序,打碎钢坯内部粗大铸态晶粒,压实坯料内部疏松、气孔等原生缺陷,形成沿着耳轴轴向分布的连续金属流线。金属流线顺着耳轴受力轮廓排布,能够更好地分散弯曲与剪切应力,降低应力集中位置裂纹萌生概率。采用铸造方式成型的耳轴,内部组织疏松,容易存在气孔、偏析等缺陷,在长期交变载荷作用下,缺陷位置裂纹会持续扩展,提升部件失效风险。
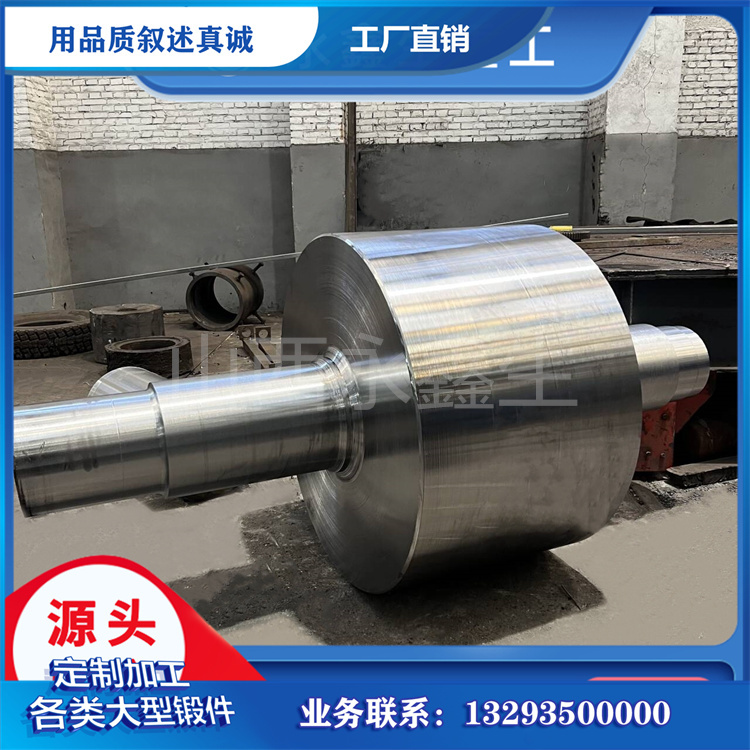
钢包耳轴锻件常用材质多选用 42CrMo、34CrNiMo6 等合金结构钢。这类材料含有铬、钼、镍等合金元素,具备良好的淬透性,调质处理后强度、塑性与冲击韧性搭配均衡,适配高温、重载、交变受力的冶金工况。原材料入厂后,开展光谱成分复检,核验钢材化学元素指标符合牌号标准,不合格坯料不进入锻造工序。坯料下料完成后进入加热炉,控制升温速率与保温时间,保证坯料内外温度均匀,规避温差过大产生热应力裂纹,同时管控加热上限温度,防止材料过热、过烧造成晶粒粗大,降低锻件韧性。
锻造工序需要把控锻造比、变形量以及终锻温度。多道次拔长工艺保障耳轴锻件芯部充分锻透,避免锻件表层组织改善,芯部仍保留原始铸态缺陷。锻造成型之后,锻件内部留存锻造残余应力,需要进行锻后退火处理,释放残余应力,降低毛坯硬度,改善切削加工性能,为后续车削、磨削加工做好准备。
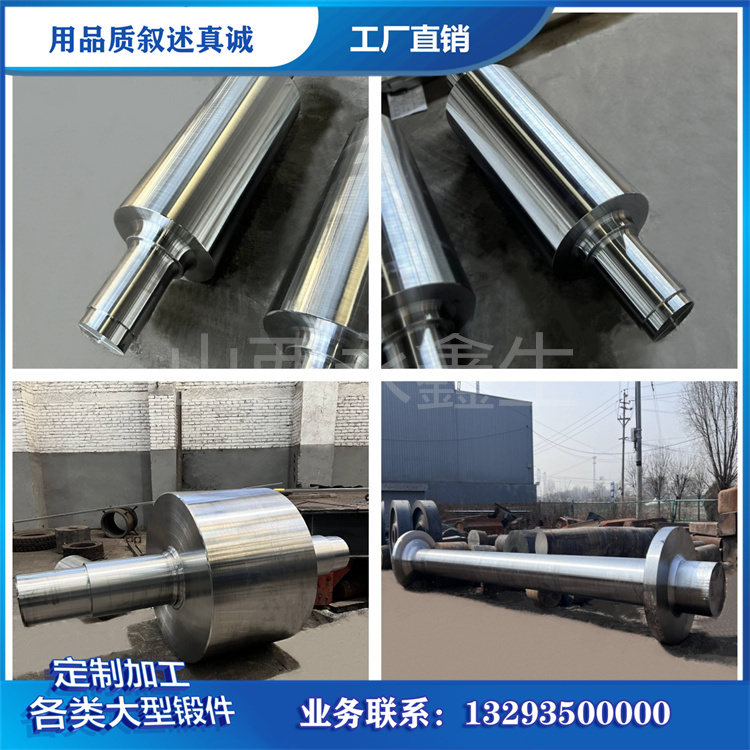
热处理是调控钢包耳轴锻件力学性能的关键环节。锻件一般采用调质处理,通过淬火加高温回火,获得均匀稳定的回火索氏体组织,平衡强度与冲击韧性。热处理完成后开展多项质量检测。外观检验排查锻件表面折叠、裂纹等缺陷;无损探伤对锻件整体进行扫描,识别内部夹杂、裂纹等隐蔽缺陷;取样开展拉伸、冲击与硬度测试,验证锻件力学指标满足设计要求。毛坯预留合理加工余量,适配后续机加工工序。
山西永鑫生重工生产钢包耳轴锻件,按照图纸控制轴类毛坯尺寸,把控同轴度、圆度等基础形态指标。钢包耳轴后续需要装配轴承座,锻件毛坯形态稳定,能够减少精加工切削量,保障成品装配精度。锻件基体组织均匀,也可以降低加工过程中缺陷暴露的可能性。
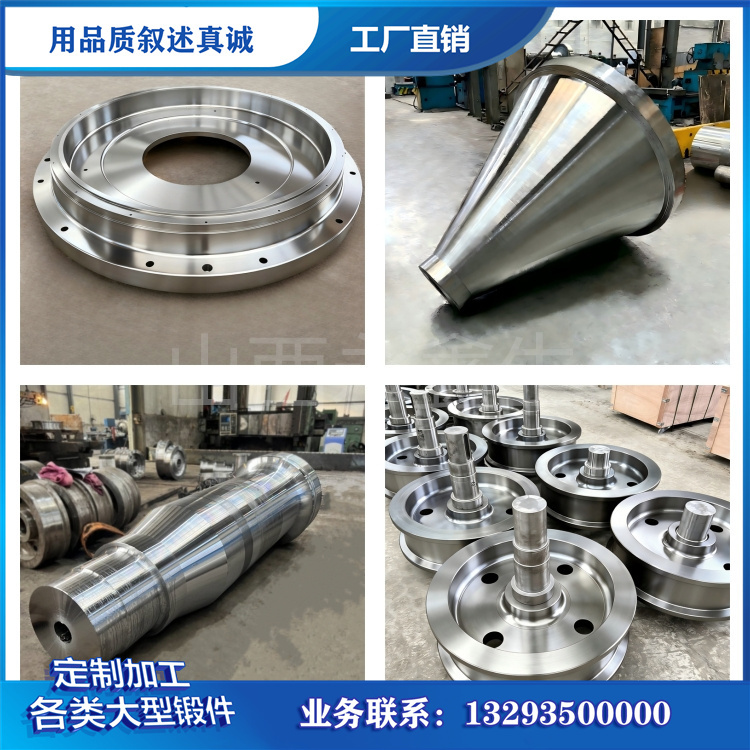
冶金生产过程,钢包反复吊运、倾翻,耳轴持续承受交变载荷,疲劳损伤会逐步累积。锻造细化后的晶粒结构,可以延缓疲劳裂纹产生与扩展,提升部件服役可靠性。冶金装备对钢包耳轴锻件的内部纯净度要求较高,任何内部缺陷都可能在载荷作用下持续发展。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码