7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-09-24 09:28:50
点击:17
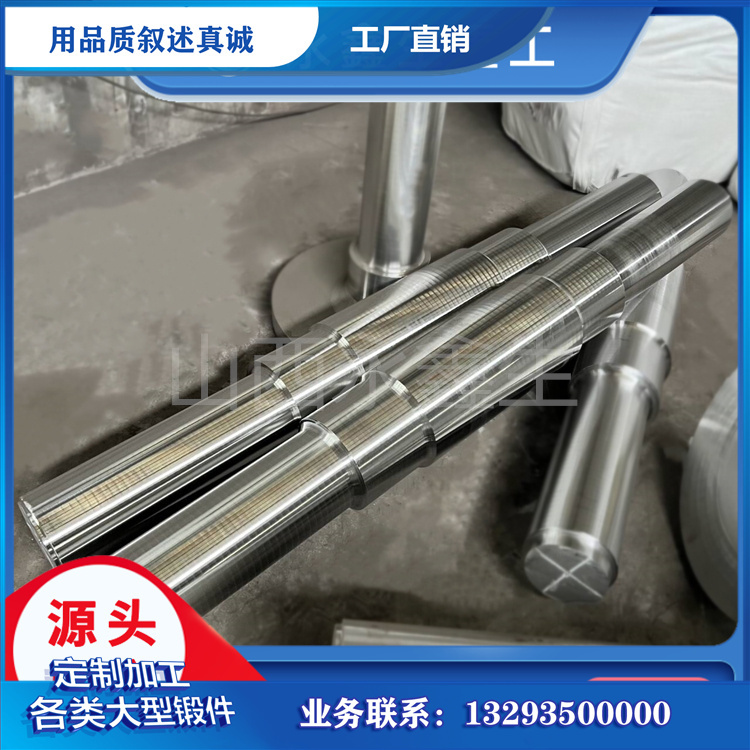
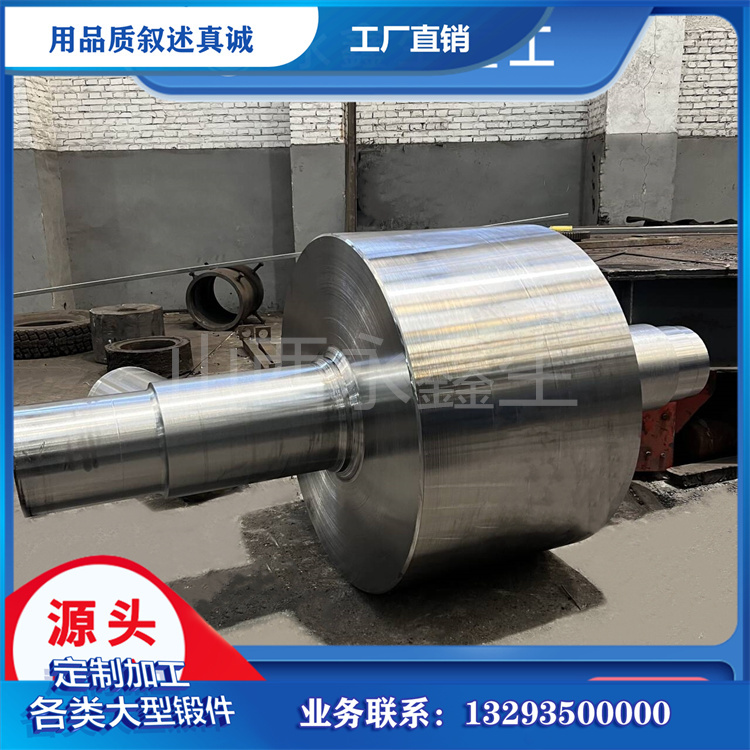
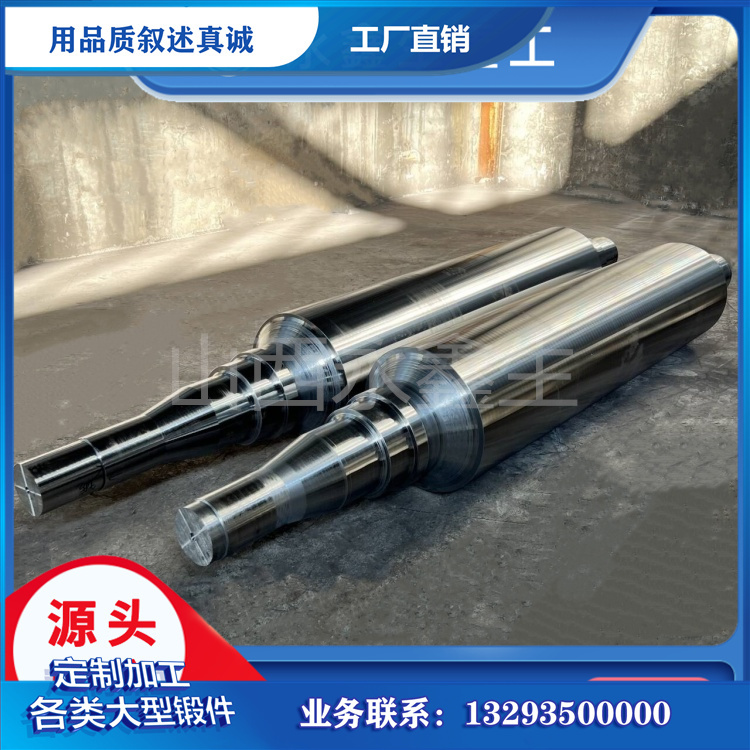
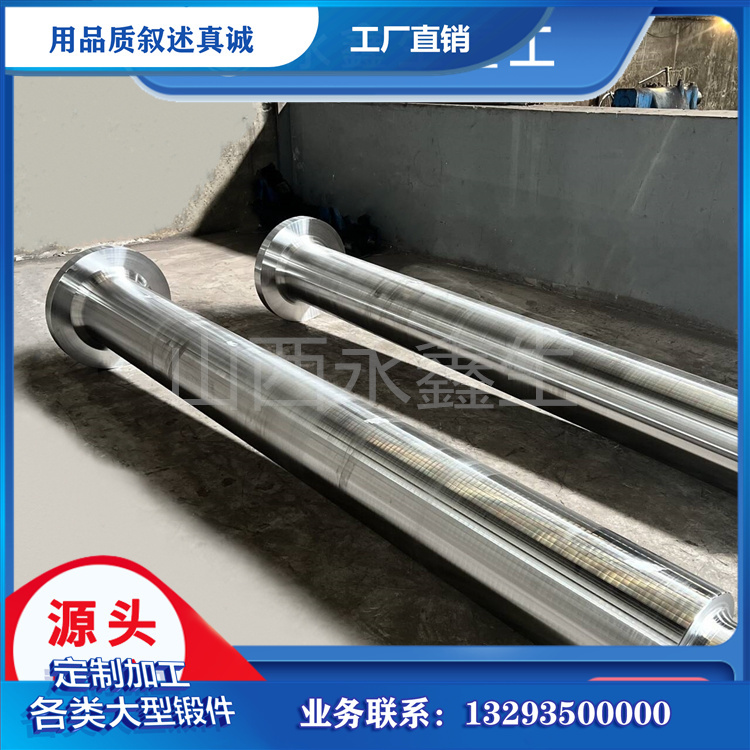
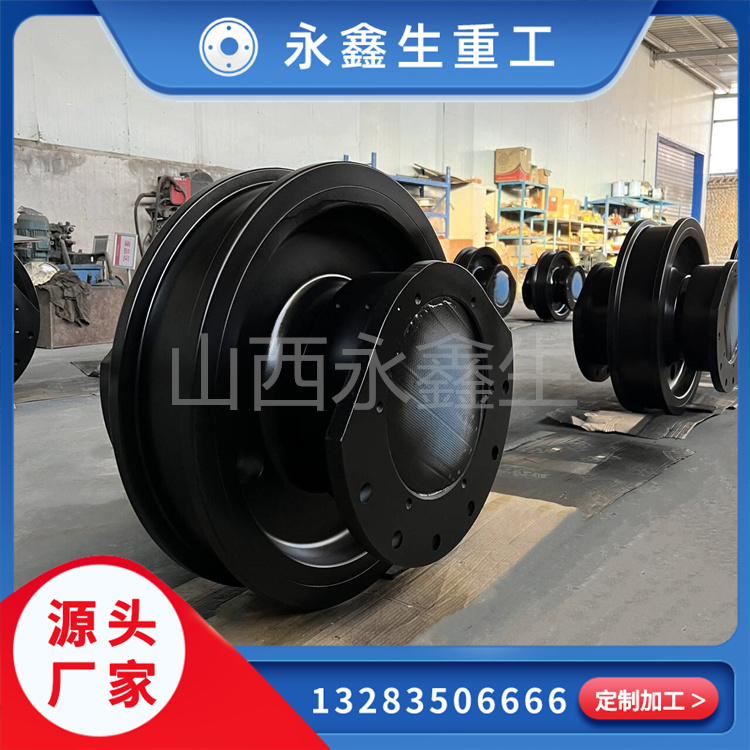
被动辊轴是辊压成套设备中的核心承载部件,在设备运行期间,被动辊不提供主动驱动力,主要承受物料挤压带来的径向载荷,持续传递辊压作用力,被动辊轴锻件的内部组织、力学性能,直接影响整套辊压设备的连续作业能力。被动辊轴长期处于循环挤压载荷环境,同时伴随一定程度的弯曲应力,构件失效大多起源于内部冶金缺陷或是应力集中区域,因此锻件生产全过程的质量管控尤为关键。
被动辊轴锻件多选用合金结构钢制造,42CrMo、34CrNiMo6 是行业内常用的材料牌号。42CrMo 钢材具备良好的淬透性,调质处理后强度与韧性搭配均衡,适配常规工况下的被动辊轴锻件生产;34CrNiMo6 合金中镍元素占比提升,材料抗疲劳性能更强,多用于重载、冲击频次更高工况下的大型被动辊轴锻件。原材料入厂时,需要核验熔炼文件,开展光谱成分复检,控制硫、磷有害杂质含量,检测非金属夹杂物等级,从原材料端减少缺陷产生的源头。
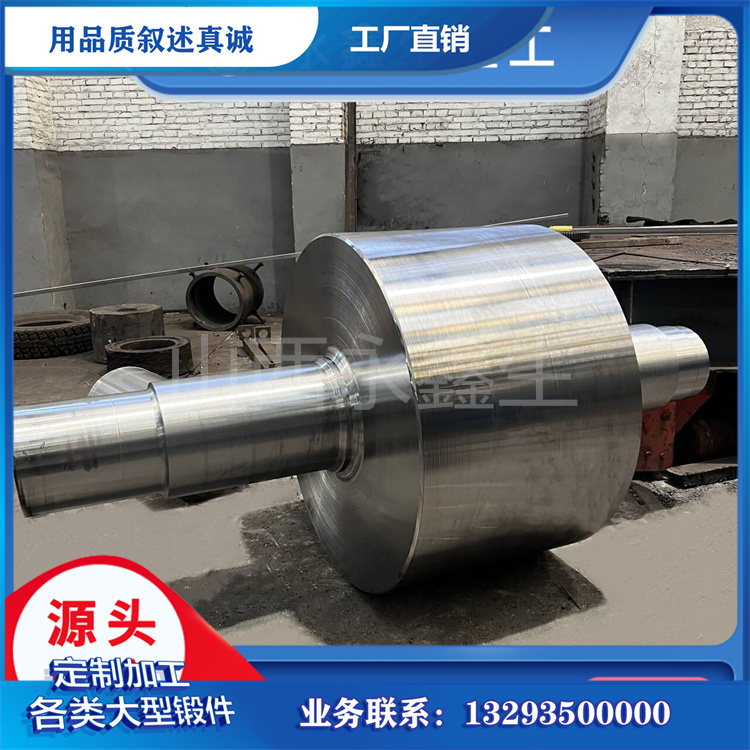
被动辊轴锻件采用钢锭作为坯料,经过下料、分段加热、多火次镦拔成型。锻造加热阶段控制升温速率,规避坯料内外温差过大形成热裂纹,锻造温度区间依照材料特性设定,温度过低金属塑性不足,容易产生锻造折叠;温度过高会造成晶粒粗大,后续热处理难以改善。镦拔工序能够打碎钢锭原生粗大铸态晶粒,压实坯料内部疏松、缩孔缺陷,使金属流线沿着辊轴轴向连续分布,保证锻件受力方向金属组织完整。山西永鑫生重工依托大型锻造装备,完成不同规格被动辊轴锻件的锻造成型,合理分配每火次变形量,保障锻件心部充分锻透。
锻件毛坯成型之后进行缓冷处理,降低锻造产生的残余应力,避免锻件在存放、后续加工阶段发生形变开裂。毛坯进入粗加工工序,去除氧化皮,预留加工余量,加工工艺基准,为热处理装炉提供定位支撑。长轴类被动辊轴锻件装炉需要采用多点支撑,防止高温自重造成弯曲。
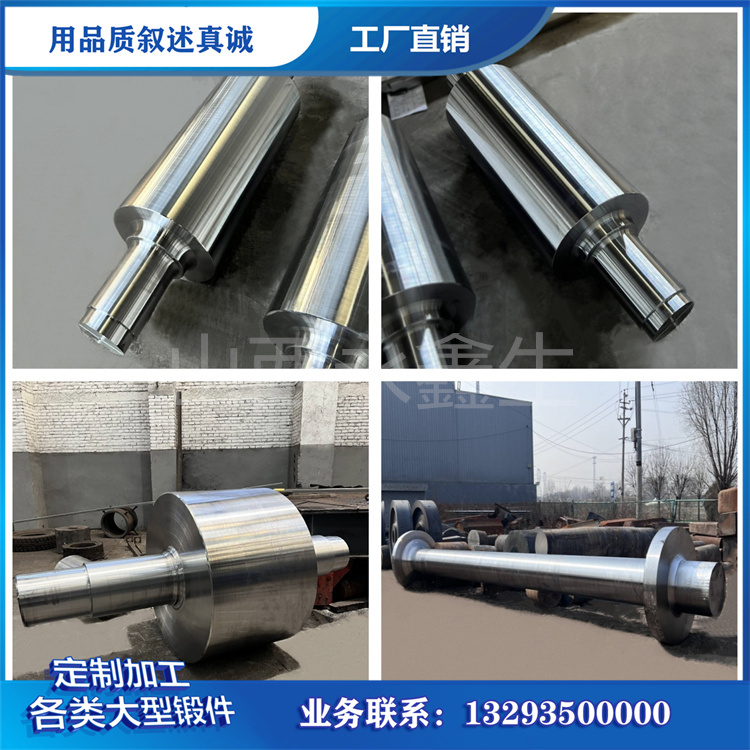
调质热处理是调控锻件力学性能的关键工序,经过淬火加高温回火,基体得到回火索氏体组织,平衡强度、塑性与冲击韧性。热处理完成后,在随炉试块或者锻件本体取样,开展拉伸、冲击试验,同时进行金相检验,查看晶粒大小与组织形态。
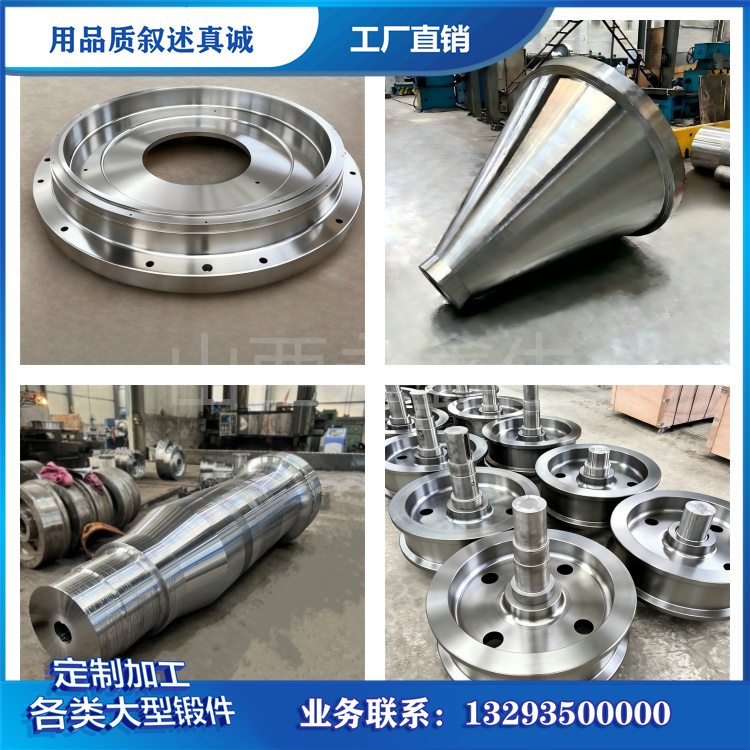
无损探伤环节采用超声波探伤检测锻件内部缺陷,磁粉探伤筛查表面与近表面裂纹,轴肩、过渡圆角等应力集中位置作为检测重点,按照行业标准评定缺陷等级。精加工阶段控制轴颈尺寸、同轴度、圆跳动等形位公差,过渡圆角位置圆滑加工,降低应力集中效应。成品出厂前整理全套质量资料,实现锻件全流程可追溯。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码