7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-09-24 09:24:56
点击:16
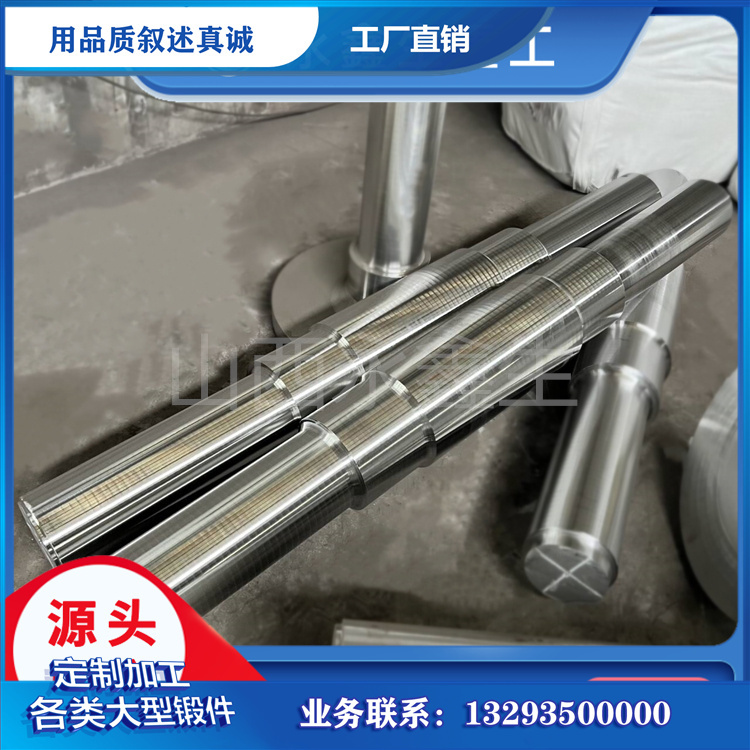
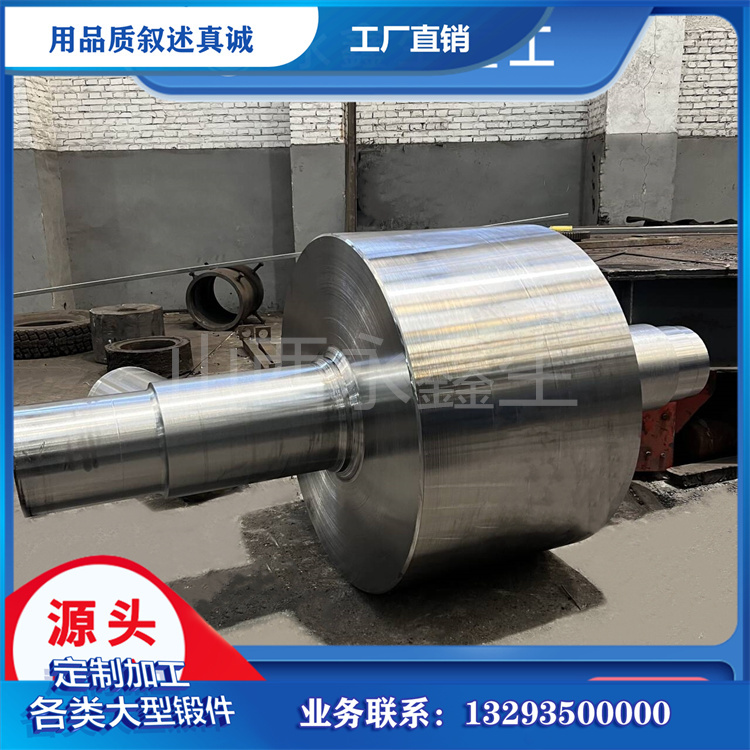
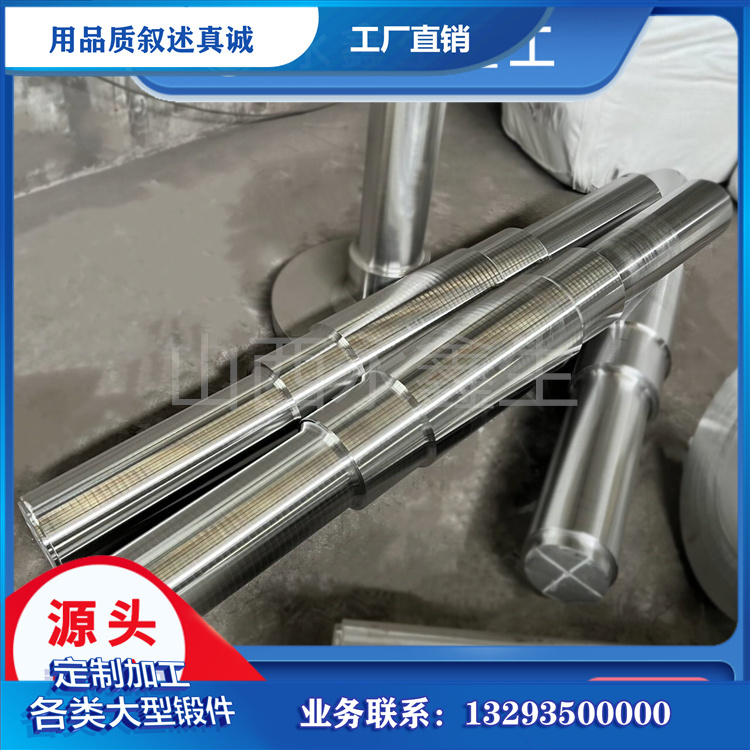
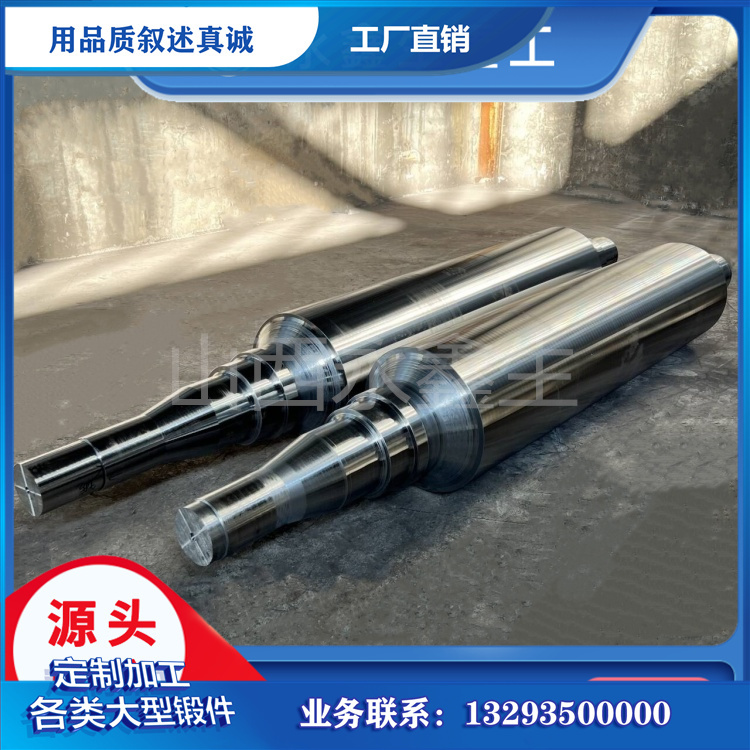
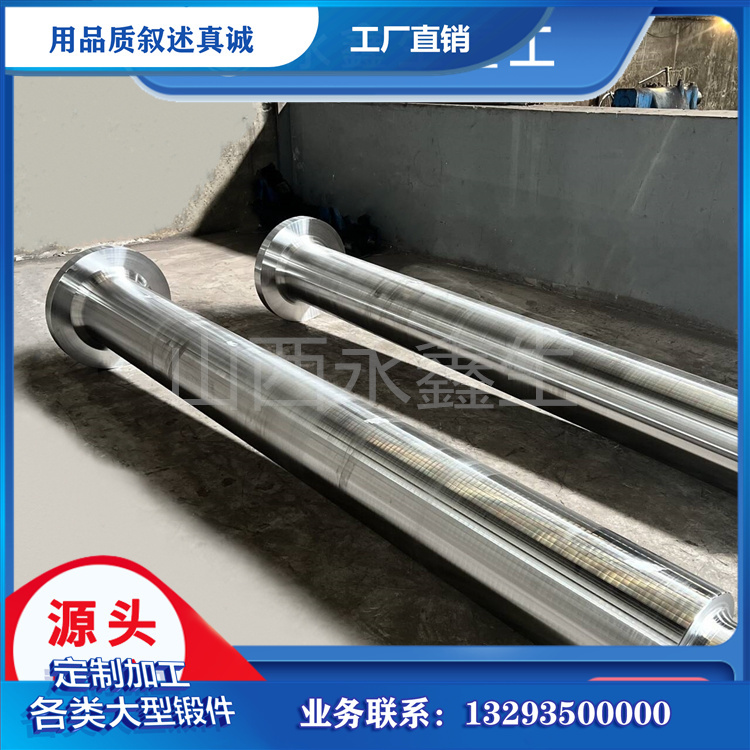
船舶航行过程中,船用轴持续传递动力,长期在海水氯化物腐蚀环境下承受扭转、弯曲与交变循环载荷。A182 双相不锈钢船用轴锻件依托奥氏体与铁素体共存的双相微观组织,兼顾强度、冲击韧性与抗点蚀、抗应力腐蚀开裂能力,是船舶动力传动系统关键构件。锻件内部相比例、晶粒状态、金属流线与内部致密性,直接影响构件在海洋工况下的长期服役稳定性。一旦组织失衡、存在内部缺陷,在交变载荷与海水介质共同作用下,易产生腐蚀疲劳裂纹,因此 A182 双相不锈钢船用轴锻件全流程质量管控尤为重要。
A182 标准下的双相不锈钢船轴锻件,常见牌号包含 F51、F53 等,材料内部含有铬、镍、钼、氮等合金元素。铬元素在材料表面形成钝化膜,抵御海水腐蚀;钼元素提升锻件抗点蚀与缝隙腐蚀能力;氮元素强化基体,辅助稳定两相组织;镍用于调节奥氏体、铁素体占比,维持两相比例趋于均衡。原材料入厂阶段,核验熔炼资料,开展光谱成分复检,严格管控碳、硫、磷有害杂质含量,评定非金属夹杂物等级,从原料端降低缺陷风险。
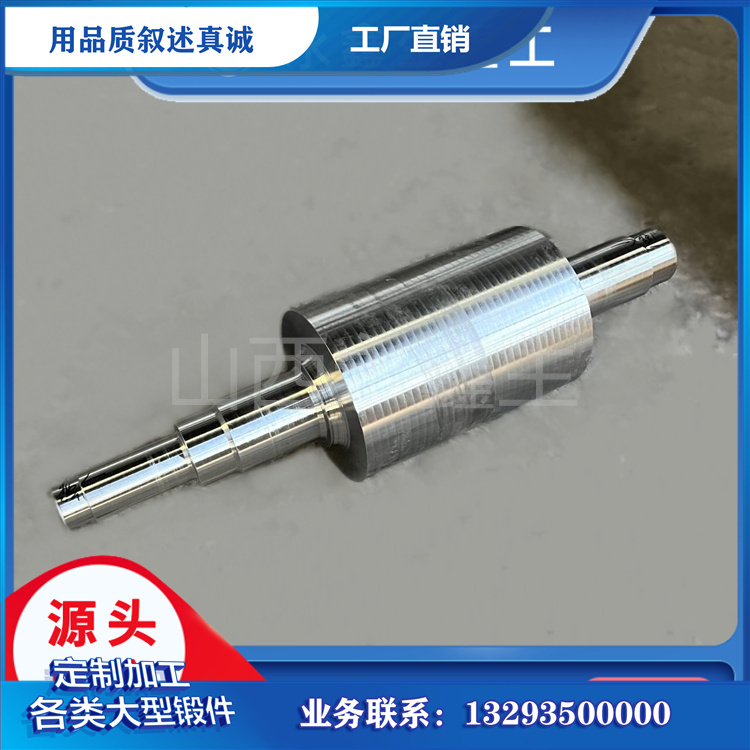
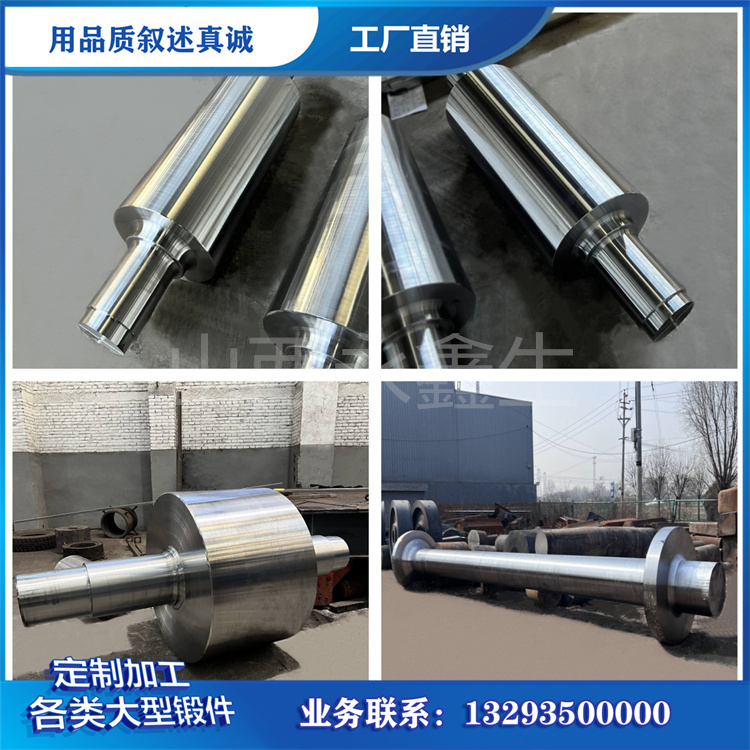
A182 双相不锈钢导热系数偏低,塑性温度窗口较窄,锻造工艺管控难度高于普通碳钢锻件。坯料采用阶梯式分段加热,控制升温速率,减小坯料内外温差,规避加热阶段产生热裂纹。始锻、终锻温度区间需要严格执行,终锻温度不可过低,防止脆性金属间 σ 相析出,造成锻件韧性下降。锻造采用多火次镦拔成型,破碎钢锭原生铸态枝晶组织,压实内部疏松、缩孔缺陷,让金属流线沿着轴体轴向连续分布,保障轴身受力区域组织完整。山西永鑫生重工依托大型锻造装备承接 A182 双相不锈钢船用轴锻件生产,合理分配各火次变形量,保障锻件心部锻透,控制锻比区间,优化内部两相组织分布。
毛坯锻后冷却不可缓慢长时间停留在中温敏感区间,减少有害相析出风险。毛坯进入粗加工,去除表面氧化皮,预留加工余量,加工工艺基准,为热处理装炉定位。长轴锻件装炉采用多点支撑,规避高温自重弯曲。
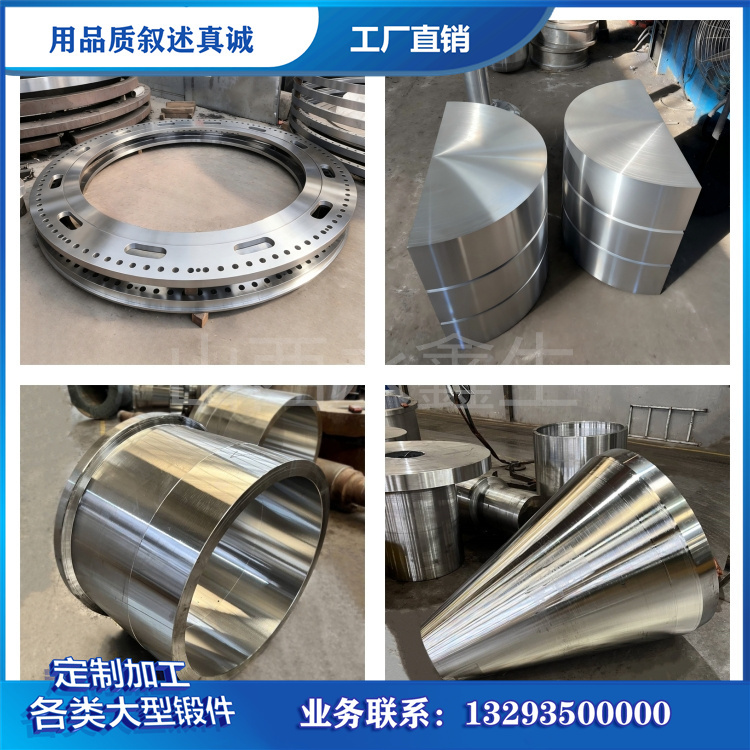
固溶热处理是调控 A182 双相不锈钢船轴锻件组织性能的核心工序。锻件加热至固溶温度区间保温,使合金元素充分溶入基体,之后快速冷却,抑制 σ 相、χ 相等有害金属间化合物析出,稳定奥氏体与铁素体两相配比。热处理完成后,在试块或锻件本体取样,开展拉伸、冲击试验,金相检验核查两相比例、晶粒形态,配套 A923 相关检测评估有害相情况。
无损检测采用超声波探伤排查锻件内部体积型缺陷,渗透探伤检测表面开口缺陷,轴肩、过渡圆角等应力集中区域作为重点检测位置,按照船用锻件与 A182 标准评定缺陷等级。精加工阶段控制轴颈尺寸、同轴度、圆跳动等形位公差,圆滑加工过渡圆角,降低应力集中。成品出厂归集全套检验资料,实现锻件全流程可追溯。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码