7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-11-17 16:41:15
点击:11
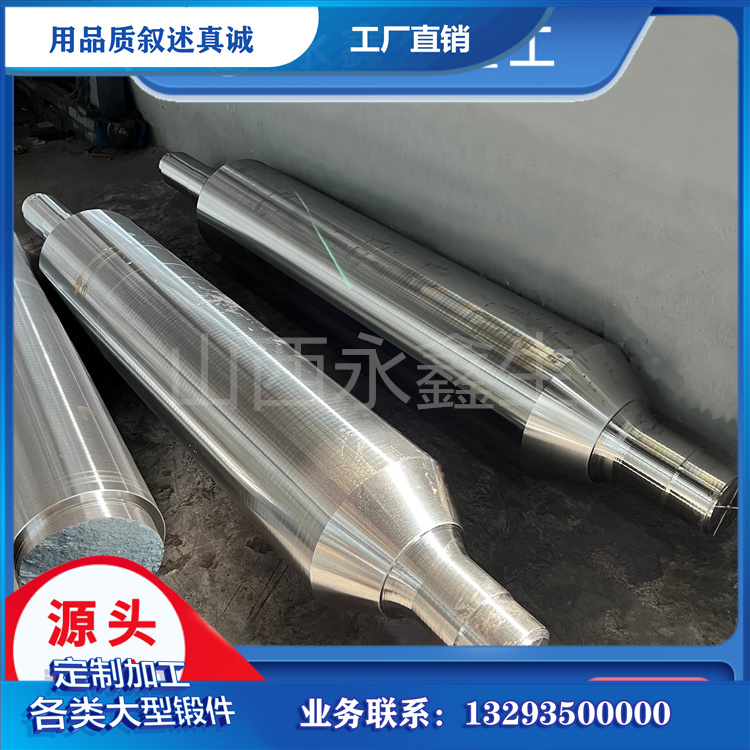
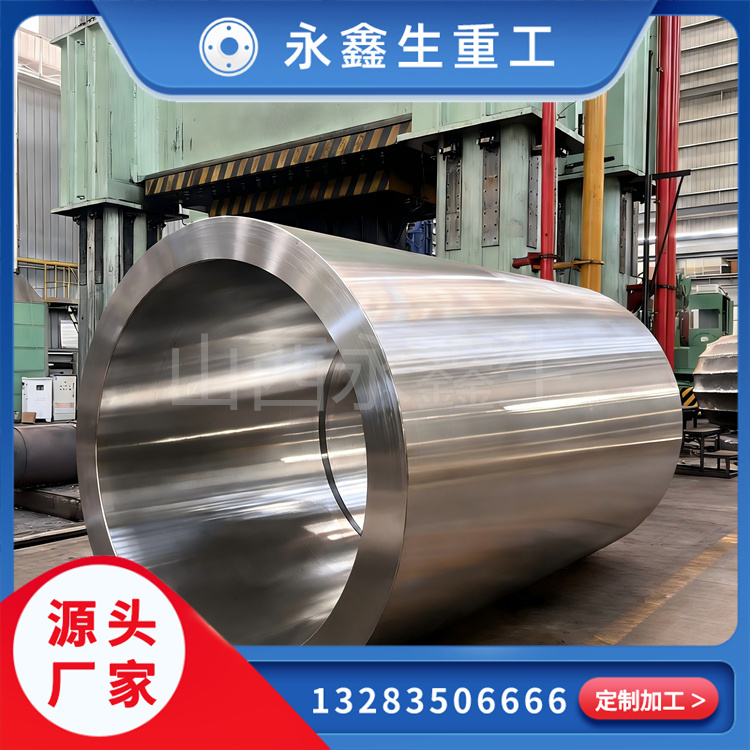
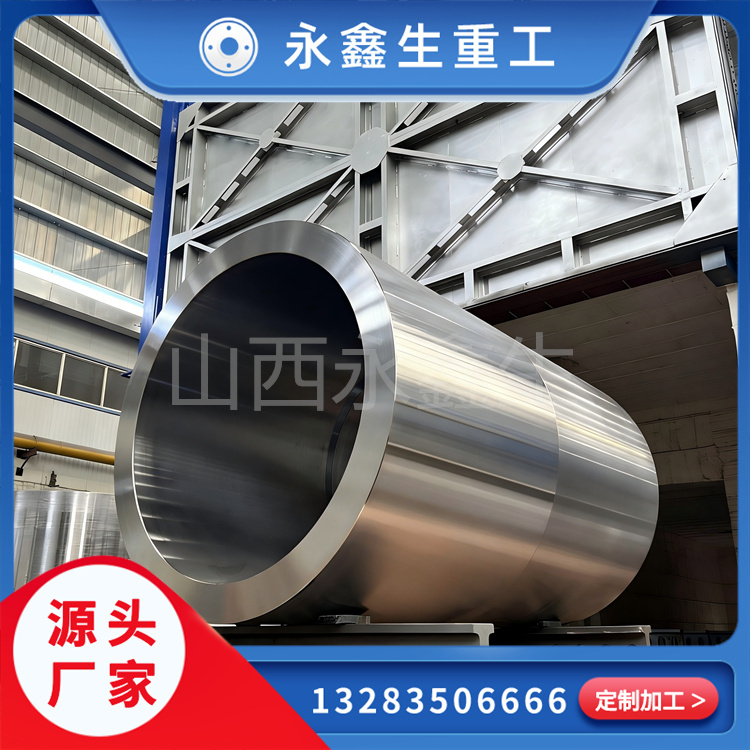
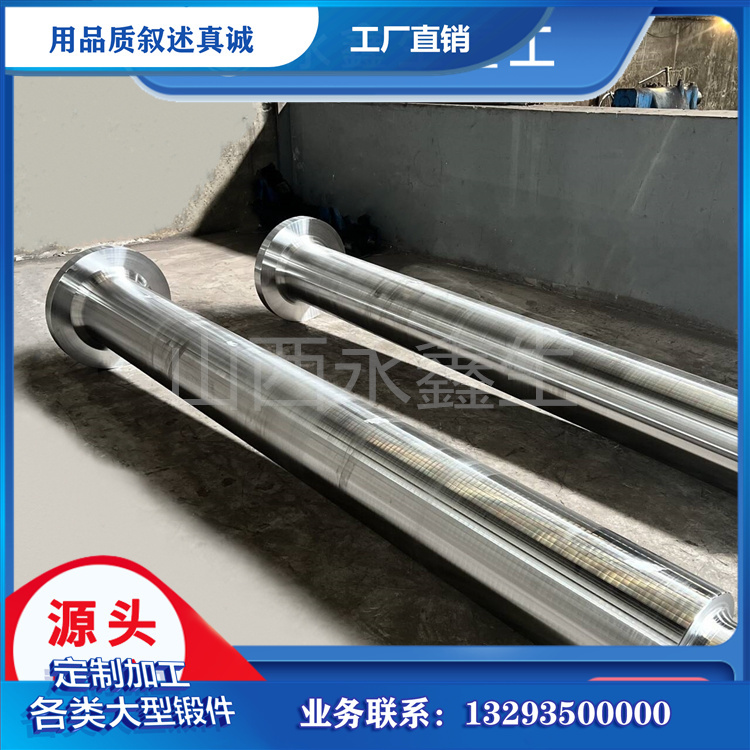
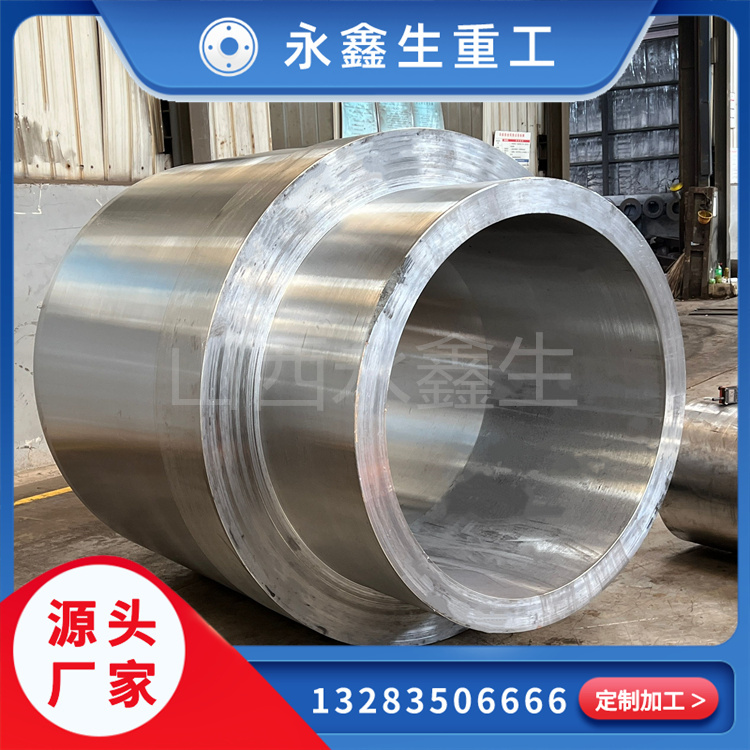
高压异步水泥磨机轴锻件是配套高压异步驱动磨机的长阶梯轴类锻件,在水泥粉磨工况下持续传递大扭矩,同时承受筒体、研磨介质带来的弯曲载荷,设备启停、进料波动会带来周期性冲击与交变应力,轴肩、轴承位、法兰过渡区域长期处于应力集中状态。锻件内部致密度、晶粒均匀性、金属流线形态,直接决定磨机传动系统长期运行可靠性。相比热轧圆钢直接加工件与铸造轴体,整体锻造工艺能够击碎钢锭粗大铸态晶粒,压实疏松、孔隙等原生缺陷,金属流线沿着轴体受力方向连续延展,降低交变冲击载荷下裂纹萌生扩展风险,适配水泥生产线长时间连续重载作业的特点。
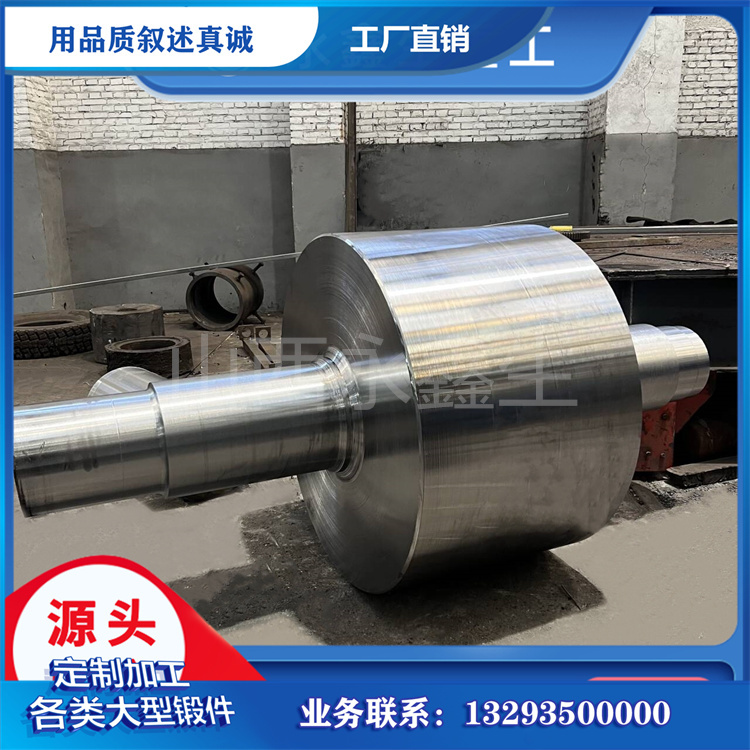
高压异步水泥磨机轴锻件常用材质包含 42CrMo、34CrNiMo6、40CrNiMoA,中小规格轻载磨机可选用 45 钢。42CrMo 应用范围较广,铬钼元素提升淬透性,抑制回火脆性,调质后综合力学性能均衡,适配多数中大型磨机;大功率、大截面磨机轴锻件优先选用 34CrNiMo6,镍铬钼复合配比,厚截面锻件表层与芯部性能差距更小,抗冲击疲劳性能更优。原材料优先选用炉外精炼、真空脱气钢锭,入厂后开展光谱复检、低倍组织检验,管控硫磷有害元素与非金属夹杂物等级,切除水口、冒口缺陷段。山西永鑫生重工结合磨机驱动功率、轴截面尺寸、现场低温工况确定材质方案,合理预留锻造余量、热处理变形余量以及后续机加工余量。
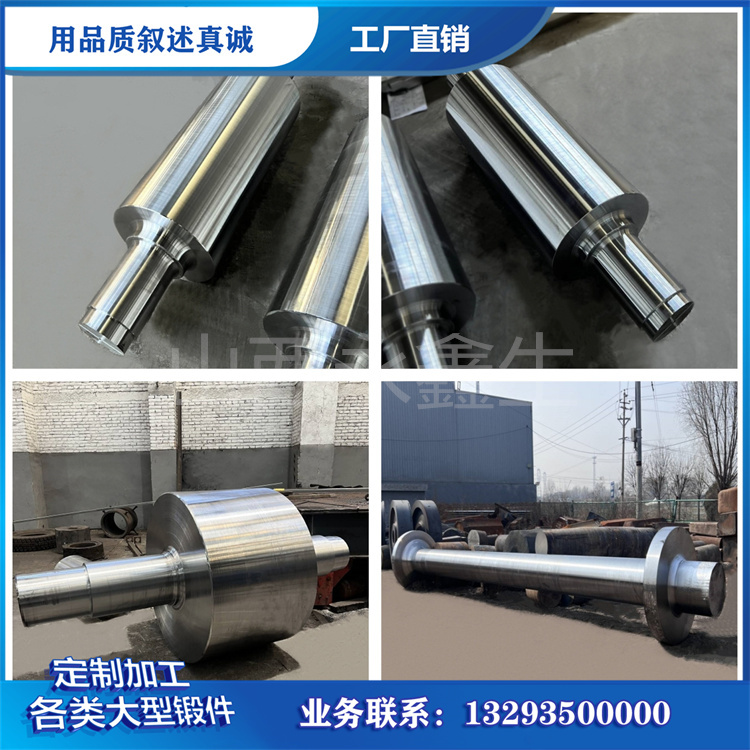
高压异步水泥磨机轴锻件多采用自由锻成型,核心工序包含镦粗、多道次拔长、阶梯整形、滚圆校直,合理规划锻造火次与锻造比,保证锻件芯部充分变形,消除铸态组织残留。加热采用分段升温方式,低温区间控制升温速率,减少坯料内外温差引发的热应力裂纹,达到锻造温度区间后充分保温,实现坯料透烧均匀。锻造过程管控单次压下量、翻转节奏,在轴肩、法兰圆弧等截面变化位置精细整形,规避折叠、流线紊乱、轴线偏心等缺陷。终锻温度维持在材料再结晶区间,依靠动态再结晶持续细化晶粒,防止终锻温度偏低形成晶界微裂纹。
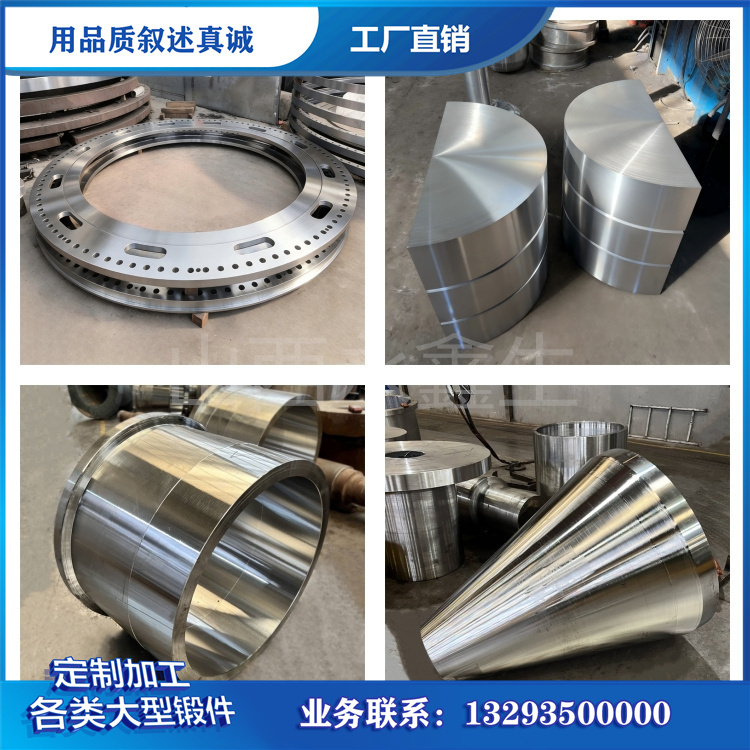
锻后冷却与热处理是性能调控的关键环节。合金钢磨机轴锻件锻造完成后送入缓冷坑缓慢降温,释放锻造残余应力,为氢元素逸散创造条件,减少白点缺陷。调质处理为主流热处理方案,淬火搭配高温回火,基体形成回火索氏体组织,实现强度、塑性与冲击韧性匹配。轴颈耐磨要求较高的锻件,可在调质基础上增加感应淬火,表层提升硬度,基体保留良好韧性,抵御启停冲击。大截面长轴锻件热处理采用多点支撑工装,降低自重带来的弯曲变形。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码