7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-09-29 14:59:17
点击:19
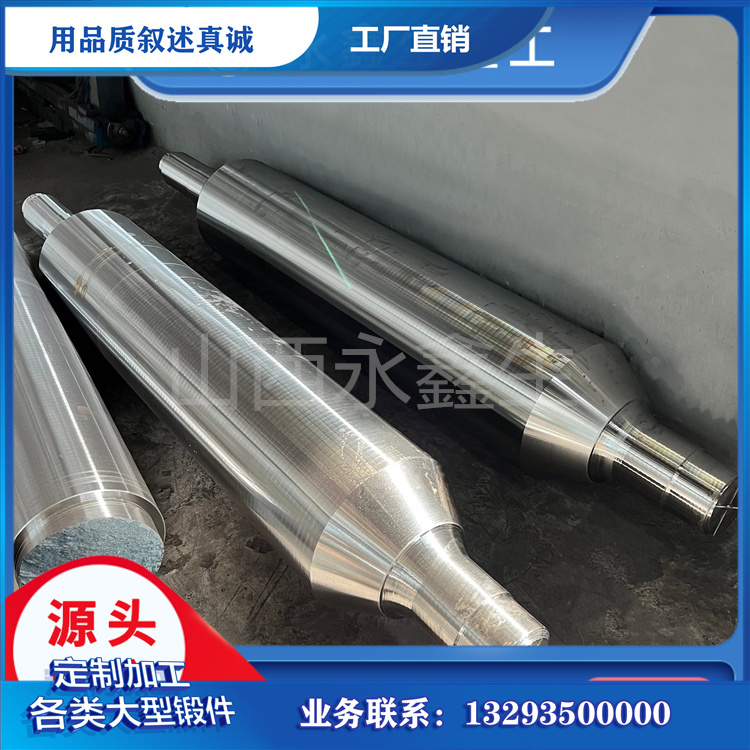
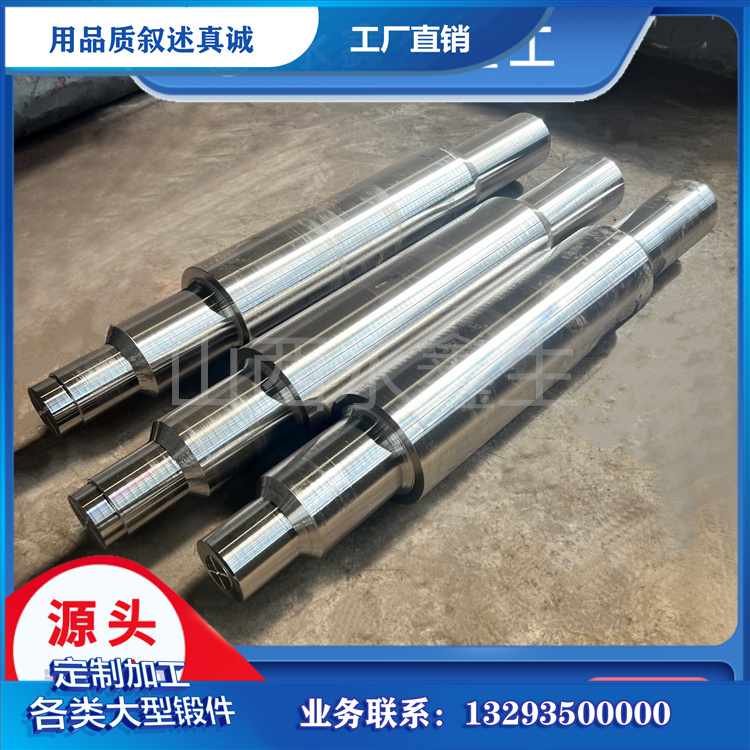
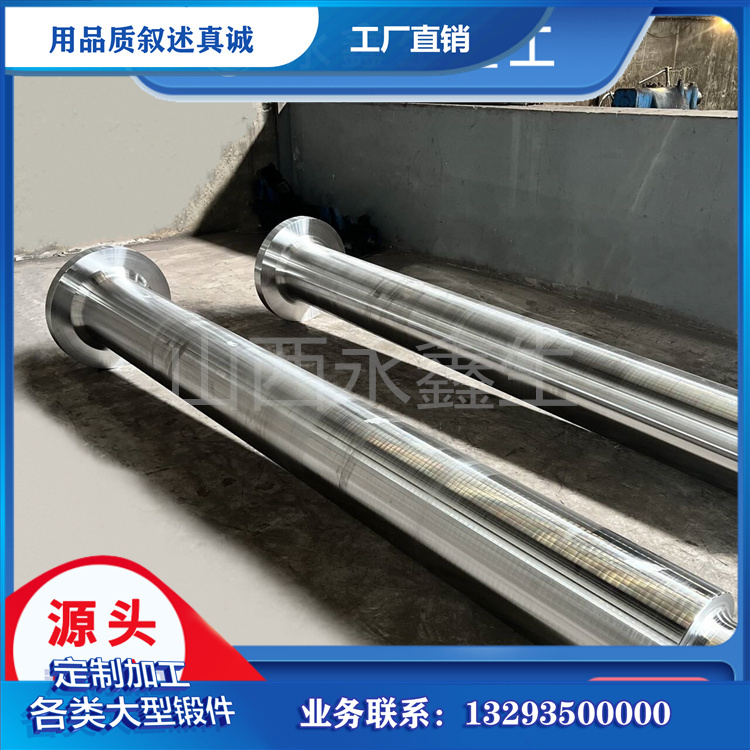
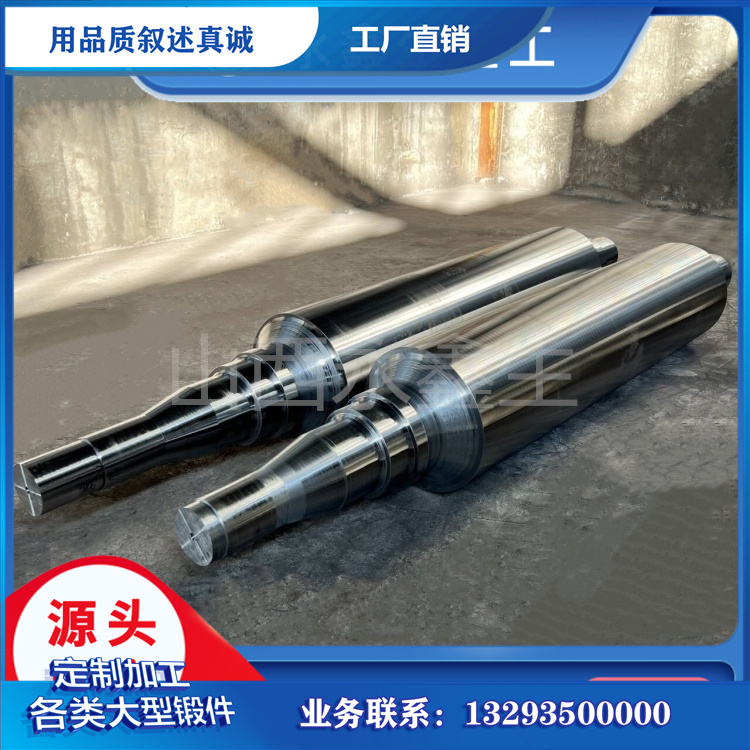
挤压轴锻件是型材挤压机组的关键传力构件,广泛应用于铝、铜、合金型材等金属的挤压成型设备。工作时把主油缸的推力传递给高温金属坯料,推动坯料在挤压筒内变形、通过模具成型为所需型材。杆身一端承接挤压筒内高温坯料的反向阻力,另一端连接挤压轴传递推力,全程处于高温、高压、交变冲击的复合工况。杆身表层频繁接触高温金属坯料,冷热交替形成循环热应力,轴体法兰、轴肩过渡区域属于应力集中位置。锻件内部致密性、金相组织均匀程度、金属流线排布状态,直接影响整条挤压生产线的持续作业水平。挤压轴一旦失效,整条挤压线停工,更换和检修成本不低。
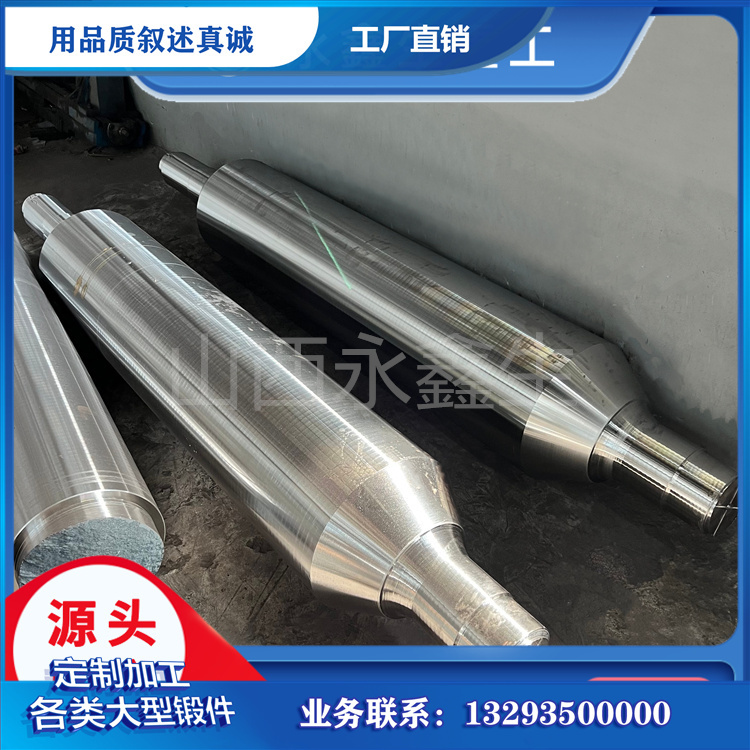
挤压轴用不同方式成形,差距在内部结构上。组装拼接的杆件存在结构拼接薄弱区域,接头处组织不连续,长期承受交变冲击容易成为失效点。铸造锻件杆件内部存在疏松、成分偏析等先天问题,承载能力受限。用圆钢直接车削加工,金属原始铸态缺陷无法消除,切削还会横向切断纤维。整体锻造成型的挤压轴,钢锭经过充分塑性变形,能够消除铸态组织内部的疏松和成分偏析,金属流线顺着受压、受冲击的受力方向连续延伸,不存在流线断裂、组织松散的短板。内部组织一旦存在疏松或夹杂缺陷,会在长期往复挤压作业中持续扩展,直接影响设备运转,锻造正是从毛坯阶段把这些隐患压实的环节。挤压轴在高温下工作,材料组织不稳定会加速性能退化,锻造细化的晶粒和致密组织在高温工况下更稳定。
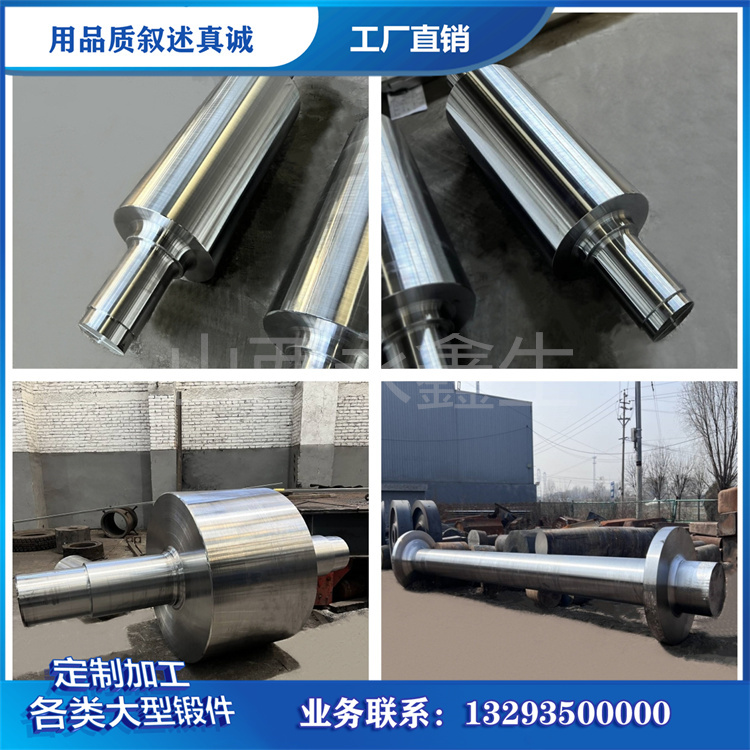
挤压轴锻件整体为长阶梯实心轴结构,杆身、承压头部、连接法兰分区受力差异明显,锻造变形要覆盖全长度、兼顾各截面,不能只压实局部。锻造组织的质量,决定了挤压轴在高温强压工况下能撑多久。整体锻造成型是型材挤压机组主流传力构件的毛坯方案,这正是高温强压工况下挤压轴靠得住的根本原因。相比车削圆钢直接加工,锻造把金属纤维沿受力方向重新排布,组织致密度和流线连续性都是车削毛坯给不了的。
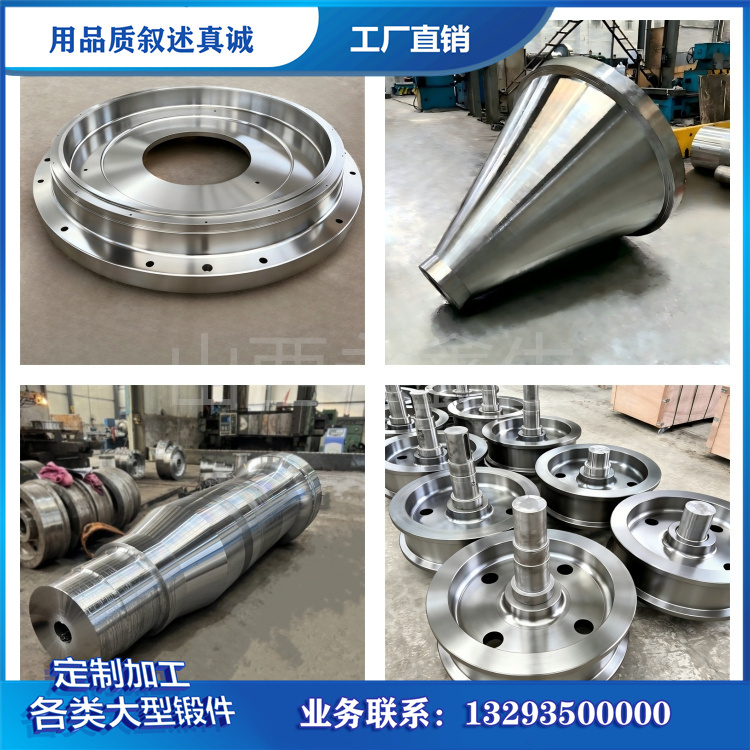
山西永鑫生重工在挤压轴锻件投产前期,结合挤压力参数与工作温度完成工艺方案评审,从原料和工艺两个环节控制先天隐患。挤压轴选锻件,本质上是选组织致密和流线连续,这是挤压设备稳定运行的基础。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码