7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-09-14 15:58:59
点击:11
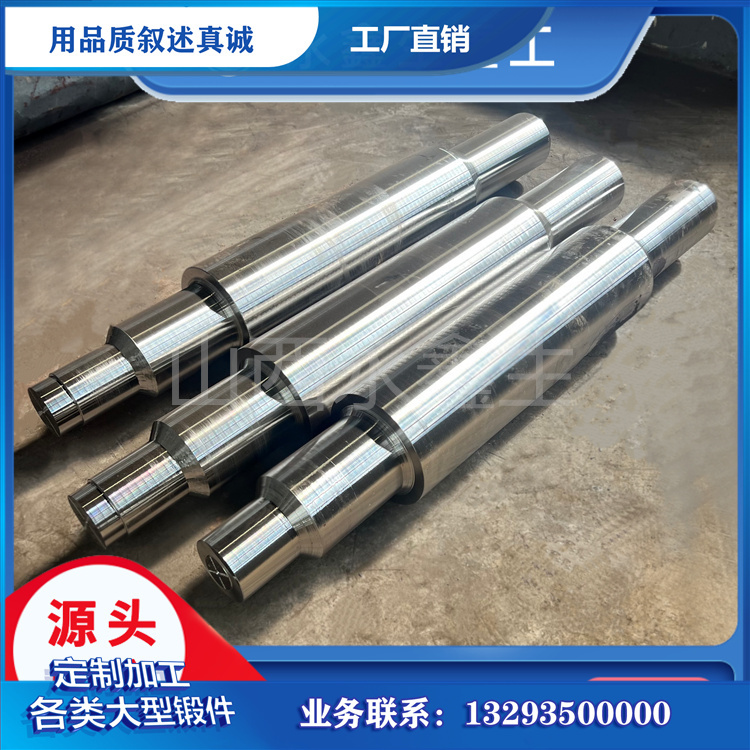
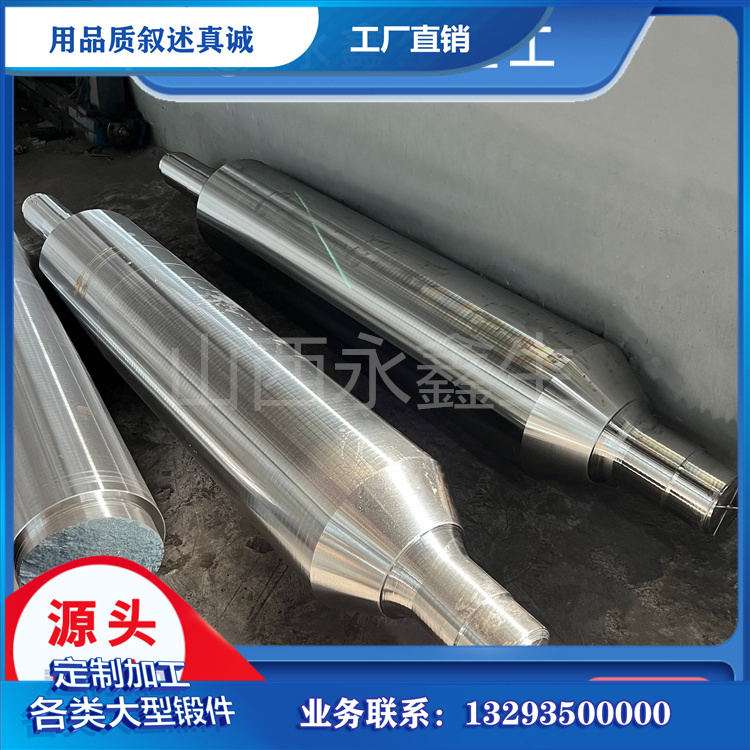
船舶转子轴是船舶动力机组的关键回转部件,在航行过程持续承受扭转力矩、弯曲载荷,同时伴随振动与交变应力,海洋环境温差变化、载荷波动进一步提升部件服役难度。转子轴轴身、轴肩以及法兰位置属于应力集中区域,对锻件内部致密度、晶粒均匀性、低温冲击韧性、抗疲劳性能均有严格要求。船舶转子轴锻件依托锻造塑性成型优势,是船舶主机、船用电机配套转子轴的主流毛坯形式。
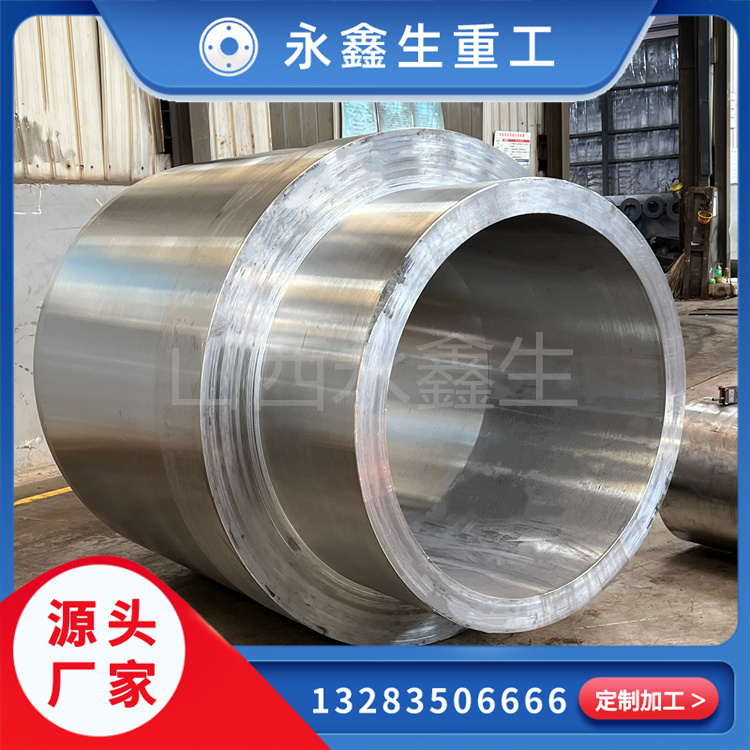
船舶转子轴锻件与铸件毛坯存在明显性能差异。铸件依靠液态金属凝固成型,内部易形成缩孔、疏松、成分偏析等缺陷,金属流线连续性不足,在长期交变扭转载荷作用下,缺陷会逐步扩展,诱发轴体开裂失效。锻造工艺将钢锭加热至合适温度,通过锻压完成金属塑性变形,打碎铸态粗大晶粒,压实坯料内部微小孔隙,金属流线沿着转子轴受力轮廓连续排布,提升锻件整体致密度,降低轴肩、法兰根部开裂风险。
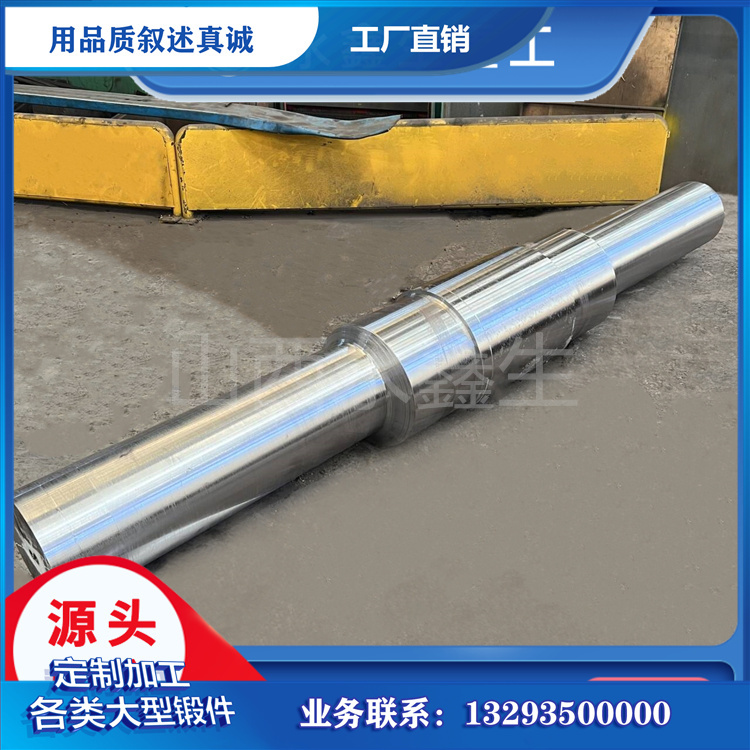
船舶转子轴锻件选材需要结合船舶航线、动力载荷等级、低温工况综合确定。42CrMo 合金结构钢含有铬、钼元素,淬透性良好,回火稳定性较强,调质处理后强度与韧性匹配均衡,多用于内河、近海船舶配套转子轴锻件。34CrNiMo6 合金钢材同时添加铬、镍、钼元素,淬透范围更广,低温冲击性能突出,大截面锻件芯部可获得稳定组织,适合远洋、冰区航行船舶重载转子轴锻件。原材料一般选用电弧炉冶炼搭配炉外精炼、真空脱气工艺生产的钢锭,入厂阶段核对材质质保文件,开展光谱成分检测与坯料超声波探伤,剔除夹杂、内裂等不合格坯料。
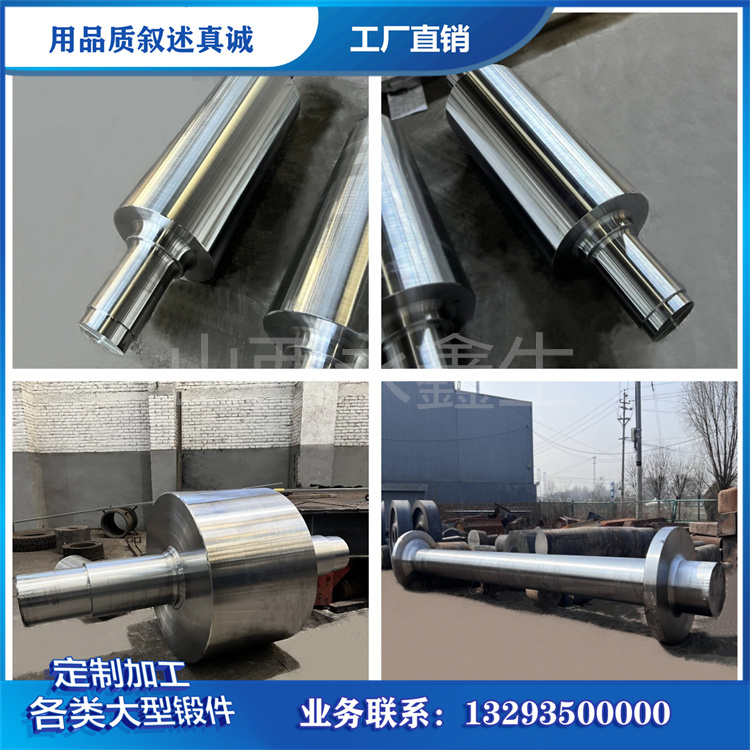
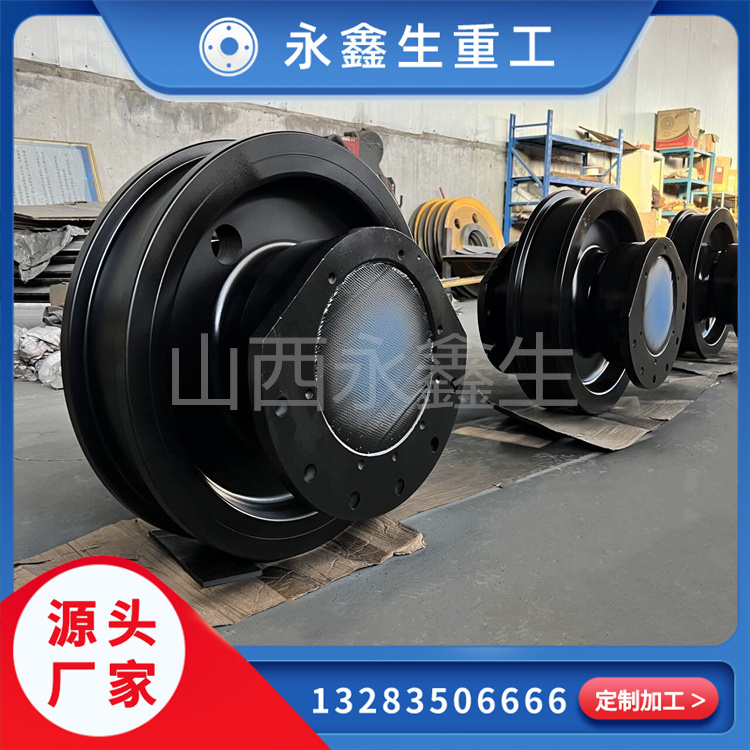
锻造工序奠定船舶转子轴锻件基础性能。钢锭下料后送入加热炉,控制升温速率与保温时长,规范始锻、终锻温度区间,规避坯料过热、过烧问题,过烧会造成晶界不可逆损伤,无法依靠后续热处理修复。船舶转子轴锻件多采用自由锻成型,通过镦粗、拔长、压肩、滚圆等多道次工序塑造轴身、法兰毛坯轮廓,预留合理机加工余量。山西永鑫生重工配备大型锻压设备,可承接不同规格船舶转子轴锻件生产,锻压过程控制锻造比与变形量,保障锻件充分锻透。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 132-8350-6666
传真: 0350-6080556
电话: 0350-6066666
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码